
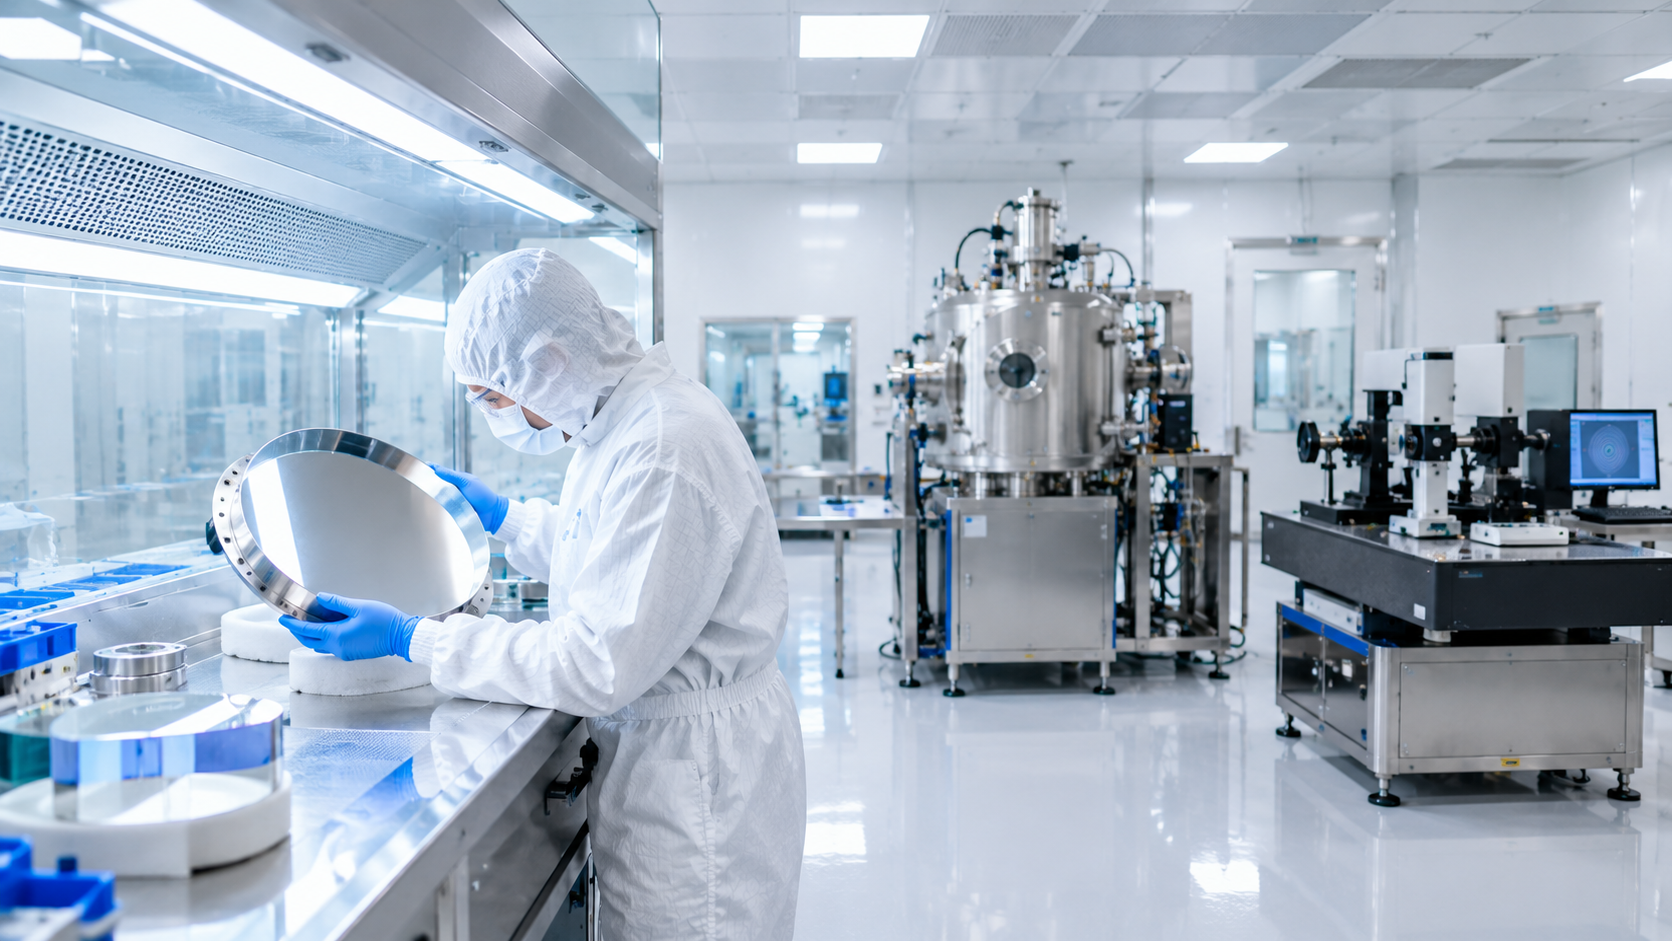
Un sistema ottico per la difesa lavora dove gli errori non sono ammessi. Può essere un sensore a infrarossi montato su un velivolo, un telemetro laser o un dispositivo di visione notturna. In tutti questi casi una singola particella sulla superficie di una lente può diffondere la luce e ridurre il contrasto dell’immagine. Con sorgenti laser ad alta potenza può anche danneggiare in modo permanente il rivestimento.
Per questo le camere bianche per componenti ottici militari e di difesa sono un requisito di processo, non un optional. In questo articolo vediamo perché servono ambienti classificati, come si controllano la contaminazione particellare e quella molecolare, quali standard si applicano e come progettare una cleanroom che tuteli anche la riservatezza delle lavorazioni.
Perché la Produzione di Componentistica per la Difesa Richiede Ambienti Classificati
Un componente ottico destinato alla difesa deve funzionare quando serve, nelle condizioni peggiori. Affronta vibrazioni intense e salti termici di decine di gradi in pochi minuti. In molti casi non è nemmeno riparabile una volta installato, come accade per un payload satellitare o per un sistema di guida integrato in un velivolo.
In questo scenario la contaminazione diventa un difetto latente. Una particella su una lente non si vede a occhio nudo, ma diffonde la luce e peggiora le prestazioni. Un velo di sostanze organiche, invisibile e spesso pochi nanometri, abbassa la trasmissione e altera la risposta spettrale. Gli effetti emergono solo nei collaudi finali o, peggio, sul campo.
Quali lavorazioni ne hanno più bisogno
Le fasi che beneficiano di un ambiente classificato sono numerose. Lenti, specchi, prismi, finestre e filtri richiedono pulizia e ispezione senza contaminazioni. Le ottiche per l’infrarosso, in materiali come germanio o seleniuro di zinco, sono particolarmente delicate. I rivestimenti antiriflesso e multistrato si depositano sotto vuoto e non tollerano impurità sulla superficie. Infine, l’assemblaggio di moduli elettro-ottici, l’allineamento e l’incollaggio di precisione devono avvenire in aria controllata, altrimenti la polvere resta intrappolata dentro il gruppo ottico.
Il valore della classificazione
Perché serve un ambiente classificato e non un semplice laboratorio pulito? Perché la classificazione ISO rende il livello di pulizia misurabile, documentabile e ripetibile. In un programma di difesa il cliente chiede evidenze: rapporti di qualifica, registri di monitoraggio, tracciabilità di lotto. Una cleanroom progettata e certificata produce questi dati in modo sistematico, e nei programmi più rigorosi la loro mancanza può bloccare una fornitura.
Controllo della Contaminazione Particellare e Molecolare nei Sistemi Ottici di Precisione
In un’officina ottica i nemici della qualità sono due: le particelle e le molecole.
Contaminazione particellare
Il particolato arriva da persone, materiali, attrezzature e aria esterna. Una camera bianca lo tiene sotto controllo con una combinazione di soluzioni. Filtri HEPA o ULPA a soffitto, un numero di ricambi d’aria adeguato alla classe, flusso unidirezionale sulle postazioni critiche e pressione positiva verso le aree adiacenti lavorano insieme. A queste si aggiungono scelte meno visibili ma altrettanto importanti: arredi in acciaio inox, superfici lisce e prive di fessure, abbigliamento tecnico a bassa emissione di particelle, procedure di vestizione e pulizia scritte e verificate.
Le lavorazioni ottiche richiedono un’attenzione in più. Taglio, smerigliatura e lucidatura producono polveri abrasive e vanno confinati in aree separate. Le zone di pulizia, rivestimento e assemblaggio finale si collocano a valle, in locali a classificazione più alta.
Contaminazione molecolare
La contaminazione molecolare è meno intuitiva. Riguarda vapori e film sottili: idrocarburi, siliconi, plastificanti, residui di solventi, composti acidi o ammoniacali. Si depositano sulle superfici ottiche e formano pellicole invisibili. Sotto irraggiamento laser o UV possono perfino “fotopolimerizzarsi” sul vetro, lasciando macchie permanenti.
La fonte principale è l’outgassing, cioè il rilascio di sostanze da parte di colle, guarnizioni, vernici, cavi e plastiche. Per limitarlo si interviene su tre fronti:
- Materiali: si scelgono prodotti a basso rilascio, spesso qualificati con prove come la ASTM E595.
- Aria: si inseriscono filtri chimici, a carboni attivi o altri mezzi adsorbenti, nel circuito di trattamento.
- Monitoraggio: si effettuano campionamenti periodici dei contaminanti volatili e controlli dei residui non volatili (NVR) sulle superfici.
Umidità, temperatura e cariche elettrostatiche
Alcuni materiali ottici sono igroscopici e si degradano in aria umida, mentre i sensori elettronici temono le scariche elettrostatiche. Un controllo stabile di temperatura e umidità relativa protegge entrambi, e i valori di riferimento vanno definiti caso per caso, in base ai materiali e al processo. Pavimenti dissipativi, ionizzatori e procedure ESD completano il quadro.
Classi ISO e Standard NATO per Ambienti di Produzione nel Settore Difesa
La norma di riferimento per la classificazione è la ISO 14644-1, che definisce le classi in base al numero di particelle per metro cubo d’aria. Nella produzione ottica per la difesa la distribuzione tipica è questa, a titolo indicativo:
- ISO 5: carico e scarico delle camere di rivestimento, incollaggi e allineamenti critici, spesso in cappe o postazioni a flusso laminare.
- ISO 6-7: assemblaggio di moduli ottici, controllo interferometrico, pulizia finale dei componenti.
- ISO 8: lavorazioni preliminari, imballaggio, zone di vestizione e transito.
La classe giusta dipende sempre dalla specifica di progetto e dal capitolato del cliente.
Oltre la ISO 14644: gli standard di prodotto
La classe ISO descrive l’ambiente, non la pulizia del componente. Per quest’ultima il settore difesa e aerospazio si appoggia a norme di pulizia di prodotto. La MIL-STD-1246, evoluta nello standard IEST-STD-CC1246, definisce livelli di contaminazione particellare e da residui non volatili sulle superfici. Per la qualità delle superfici ottiche si fa riferimento alla MIL-PRF-13830 (scratch-dig) e alla serie ISO 10110, mentre per le prove ambientali si usa spesso la MIL-STD-810.
Cosa significa davvero “standard NATO”
Un chiarimento utile: non esiste una “classe NATO” di camera bianca. La NATO interviene sul sistema qualità del fornitore con le pubblicazioni AQAP, come la AQAP-2110 per i requisiti di assicurazione qualità in progettazione, sviluppo e produzione. Queste norme vengono spesso richiamate insieme a ISO 9001 o AS9100. Il livello di pulizia richiesto arriva invece dal capitolato del programma. Il primo passo è quindi leggere con attenzione il contratto e individuare quali norme sono richiamate, perché da lì discendono classe ISO, controlli e documentazione.
Progettazione di Cleanroom Sicure per Componentistica Sensibile e a Doppio Uso
I componenti per la difesa hanno una particolarità: oltre a temere la contaminazione, sono sensibili sul piano delle informazioni. Parte della produzione è soggetta a restrizioni all’export, come la Legge 185/1990 sui materiali d’armamento in Italia. Molti componenti rientrano poi nella disciplina dei beni a doppio uso, regolata a livello europeo dal Regolamento (UE) 2021/821. Un’ottica può servire un telescopio civile e un sistema di puntamento militare, e la cleanroom deve tenere conto di questa doppia natura.
Sicurezza fisica e controllo degli accessi
Il layout di una camera bianca per la difesa si pensa fin dall’inizio anche come perimetro di sicurezza:
- accessi a più livelli con badge e registrazione dei passaggi;
- zone separate per commesse con requisiti di riservatezza diversi;
- locali di vestizione dedicati e gestione controllata dei visitatori;
- finestre di ispezione ridotte o schermate, dove necessario;
- pass box e transfer con registrazione di materiali e componenti in ingresso e uscita.
Sicurezza dei dati
Il monitoraggio ambientale e i sistemi di supervisione sono spesso collegati in rete. Vanno segmentati, protetti da accessi non autorizzati e dotati di log conservati nel tempo. I registri di classificazione e di produzione fanno parte della documentazione sensibile e meritano la stessa attenzione dei componenti.
Flessibilità e qualifica
I programmi di difesa durano anni e le commesse cambiano. Una struttura modulare permette di riconfigurare le aree senza fermare la produzione. La qualifica iniziale (IQ, OQ, PQ) e le ricertificazioni periodiche, secondo la ISO 14644-2, mantengono nel tempo le prestazioni dichiarate. Una documentazione ordinata, pronta per gli audit del cliente o dell’ente di sorveglianza, fa risparmiare settimane in fase di verifica.
Conclusioni
La produzione di componenti ottici per la difesa mette insieme due esigenze: un controllo della contaminazione molto spinto e un livello elevato di riservatezza. Le camere bianche per componenti ottici militari e di difesa rispondono a entrambe, se progettate con una visione d’insieme. Servono la classe ISO corretta per ogni fase, la gestione della contaminazione molecolare, il rispetto degli standard richiamati dal capitolato e una struttura che protegga accessi, dati e materiali.
Chi deve avviare una nuova linea o adeguare un reparto esistente può partire da un’analisi dei requisiti contrattuali e di processo. Un confronto tecnico preliminare con un progettista di camere bianche, come il team di Phamm Engineering, aiuta a definire classi, zone e impianti prima di investire, evitando modifiche costose a lavori avviati.


