
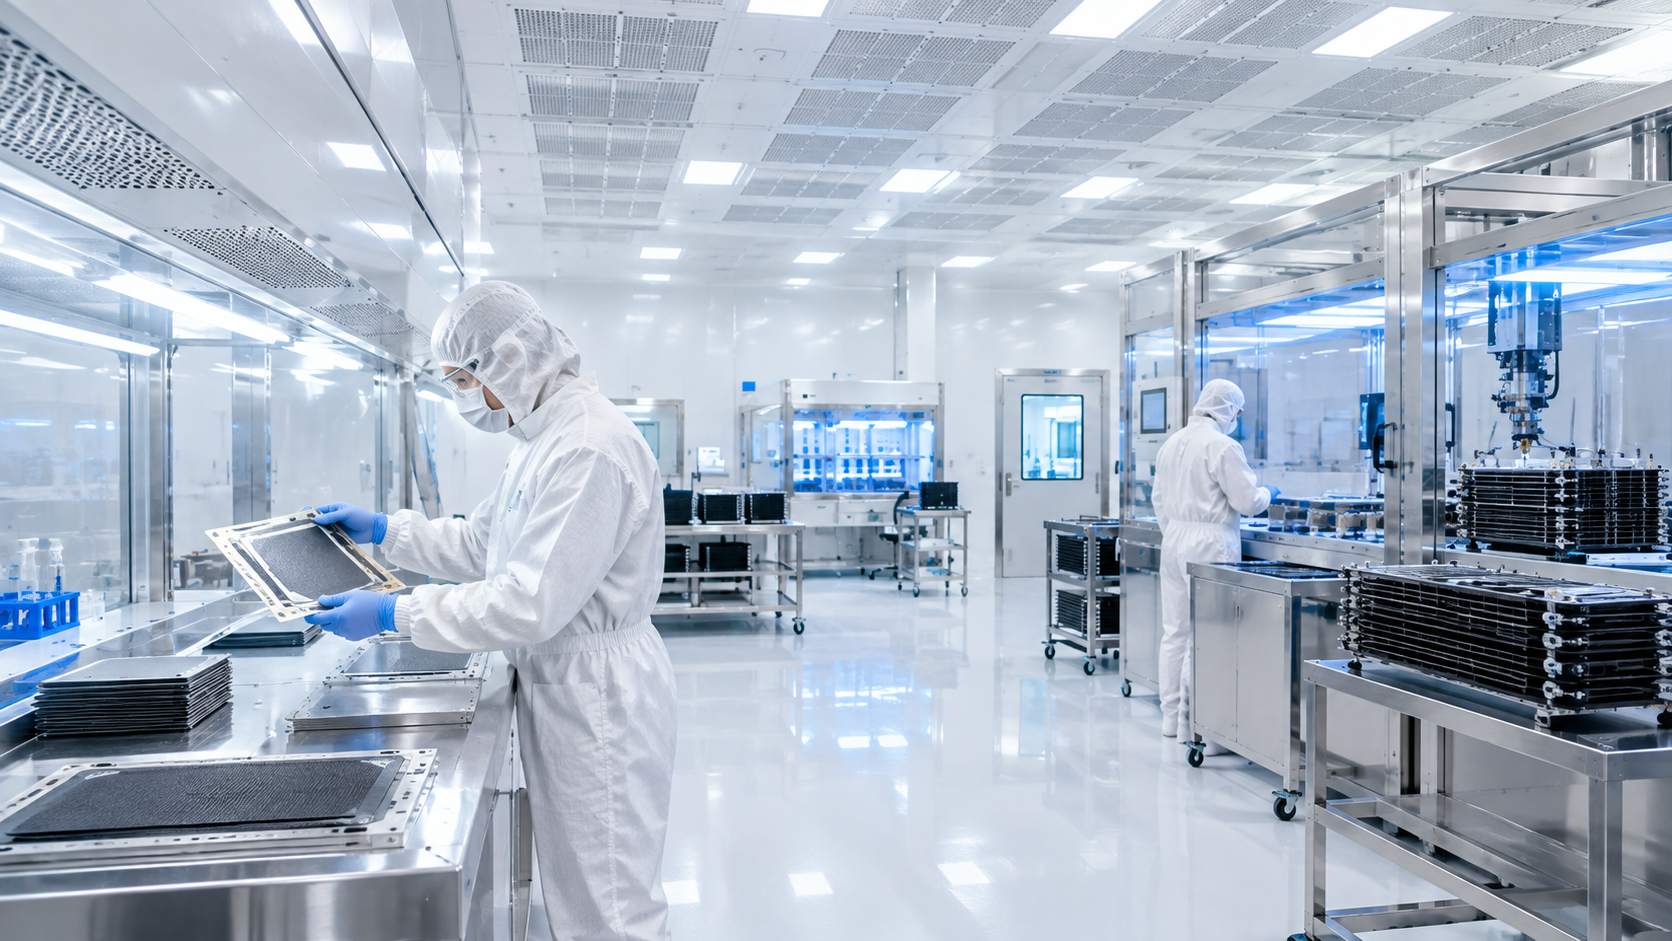
La transizione energetica sta spingendo molte industrie verso tecnologie pulite e ad alta efficienza. Tra queste, le celle a combustibile, o fuel cell, rappresentano una delle soluzioni più promettenti per la generazione di energia elettrica senza emissioni dirette di CO₂. Si tratta, però, di componenti estremamente sensibili: la loro fabbricazione richiede ambienti rigidamente controllati, in cui anche la minima contaminazione può compromettere le prestazioni del prodotto finale.
Le camere bianche per la produzione di celle a combustibile non sono semplici spazi puliti: sono infrastrutture progettate per rispondere a esigenze tecniche precise, che coinvolgono il controllo del particolato, dell’umidità, della temperatura e, in alcuni casi, della composizione chimica dell’aria. In questo articolo analizziamo perché questi ambienti sono indispensabili e come devono essere progettati per supportare le diverse fasi del processo produttivo.
Perché la Fabbricazione di Fuel Cell Richiede Ambienti a Contaminazione Controllata
Una cella a combustibile funziona attraverso reazioni elettrochimiche che avvengono all’interfaccia tra materiali estremamente sottili e porosi. Membrane polimeriche, strati catalitici a base di platino, elettrodi a diffusione gassosa: ogni componente ha spessori che si misurano in micron e strutture che devono restare integre per garantire l’efficienza del sistema.
In questo contesto, la contaminazione è il principale nemico del processo produttivo. Una particella di polvere depositata sullo strato catalitico può bloccare i siti attivi e ridurre l’efficienza della reazione. Un eccesso di umidità durante la laminazione della membrana può generare distorsioni o difetti di adesione. Tracce di oli o sostanze organiche possono avvelenare il catalizzatore a base di platino, rendendolo inattivo in modo permanente.
La produzione in ambienti non controllati esporrebbe questi componenti a rischi inaccettabili: tassi di scarto elevati, variabilità delle prestazioni tra un lotto e l’altro, riduzione della vita utile del prodotto. Una camera bianca, invece, consente di eliminare o ridurre drasticamente queste variabili, stabilizzando il processo e migliorando la resa produttiva.
Non si tratta solo di qualità del prodotto: anche la sicurezza degli operatori è un fattore rilevante. Alcuni materiali utilizzati nella produzione di fuel cell – come i solventi per la deposizione dello ionomer o i precursori catalitici – richiedono sistemi di gestione dell’aria con caratteristiche specifiche, che possono essere integrati nella progettazione della cleanroom.
Controllo del Particolato e dell’Umidità nelle Fasi di Deposizione e Assemblaggio
La produzione di una cella a combustibile si articola in più fasi, ciascuna con requisiti ambientali distinti. Le due variabili più critiche da controllare sono il particolato e l’umidità relativa.
Deposizione del catalizzatore e dello ionomer
La fase di deposizione dei materiali attivi sulla membrana polimerica è tra le più delicate dell’intero processo. In questa fase, soluzioni contenenti platino o altri catalizzatori vengono applicate sulla superficie della membrana attraverso tecniche come il coating, lo spray o la serigrafia. Qualsiasi particella estranea che si depositi durante questa operazione può creare discontinuità nello strato catalitico, con effetti diretti sulle prestazioni della cella.
In questo tipo di lavorazione, è necessario operare in classi ISO molto elevate – generalmente ISO 5 o ISO 6 – con sistemi di filtrazione HEPA o ULPA che rimuovono il 99,99% delle particelle di diametro superiore a 0,3 micron. I flussi d’aria devono essere laminari, per evitare turbolenze che potrebbero sollevare particelle dalla superficie di lavoro.
Assemblaggio degli strati e laminazione della MEA
La Membrane Electrode Assembly – nota come MEA – è il cuore della cella a combustibile. Viene formata unendo in sequenza la membrana polimerica con gli elettrodi a diffusione gassosa, attraverso processi di laminazione a caldo. In questa fase, il controllo dell’umidità relativa è fondamentale.
Le membrane a base di Nafion, le più comuni nelle fuel cell a membrana polimerica (PEMFC), sono igroscopiche: assorbono e cedono umidità in base alle condizioni ambientali. Un’umidità troppo elevata durante la laminazione può causare rigonfiamenti o deformazioni della membrana. Un’umidità troppo bassa, al contrario, può renderla fragile e suscettibile a microfessurazioni durante la pressatura.
I valori ottimali di umidità relativa per la laminazione delle MEA si collocano generalmente tra il 30% e il 50%, con tolleranze molto ridotte. I sistemi HVAC delle camere bianche per fuel cell devono quindi essere progettati con sistemi di deumidificazione e umidificazione ad alta precisione, con regolazione continua e monitoraggio in tempo reale.
Assemblaggio dello stack
L’assemblaggio dello stack – ovvero l’impilamento di più celle in serie – richiede ambienti meno restrittivi rispetto alla deposizione, ma non per questo trascurabili. Le piastre bipolari in grafite o metallo devono essere prive di contaminanti superficiali; le guarnizioni di tenuta devono essere posizionate con precisione per evitare perdite di gas. Classi ISO 7 o ISO 8 sono generalmente adeguate per questa fase, con attenzione particolare alla gestione delle superfici e degli attrezzi.
Classi ISO per la Produzione di Membrane, Elettrodi e Stack di Celle a Combustibile
La scelta della classe ISO per ciascuna area produttiva non è arbitraria: dipende dalla sensibilità del processo e dal livello di contaminazione tollerabile senza compromettere le prestazioni del prodotto.
Una progettazione efficace prevede in genere una suddivisione per zone, con livelli di pulizia decrescenti man mano che ci si allontana dalle lavorazioni più critiche:
ISO 5 (Classe 100): Riservata alle operazioni più sensibili, come la deposizione del catalizzatore e la preparazione delle superfici delle membrane. In questa zona operano sistemi di filtrazione ULPA con flusso laminare verticale e pressione positiva rispetto alle aree adiacenti.
ISO 6 (Classe 1.000): Adatta alla laminazione della MEA e alle fasi di controllo dimensionale e visivo dei componenti. La classe ISO 6 garantisce un buon livello di protezione mantenendo costi di gestione più contenuti rispetto alla ISO 5.
ISO 7 (Classe 10.000): Indicata per l’assemblaggio dello stack e per le operazioni di preparazione delle piastre bipolari. In questa zona si svolgono anche le operazioni di imballaggio dei componenti finiti prima dell’uscita dalla cleanroom.
ISO 8 (Classe 100.000): Utilizzata per le aree di supporto – stoccaggio materiali, zone di gowning, corridoi di collegamento tra aree a classificazione superiore.
La transizione tra zone a diversa classificazione avviene attraverso airlock e pass box, che impediscono l’ingresso di aria non filtrata. I differenziali di pressione tra le zone vengono monitorati in continuo e mantengono la direzionalità dei flussi d’aria, proteggendo le aree più pulite da eventuali contaminazioni provenienti dall’esterno.
Integrazione tra Cleanroom e Impianti di Processo per Fuel Cell ad Alta Efficienza
La camera bianca, da sola, non è sufficiente a garantire la qualità del processo produttivo. La sua efficacia dipende dalla capacità di integrarsi con gli impianti di processo, creando un sistema coerente in cui ogni componente contribuisce al controllo ambientale complessivo.
Gestione dei gas di processo
La produzione di fuel cell richiede l’utilizzo di gas inerti – azoto, argon – per purging e atmosfere protettive durante alcune fasi di deposizione. Le linee di distribuzione di questi gas devono essere progettate per evitare contaminazioni: tubazioni in acciaio inox elettrolucidato, giunzioni a tenuta ermetica, filtri di punto d’uso a valle delle linee principali.
Sistemi di estrazione e gestione dei solventi
Molte fasi del processo prevedono l’uso di solventi organici – NMP, DMAc, alcoli – per la preparazione delle soluzioni di deposizione. Questi solventi richiedono sistemi di estrazione dedicati, con captazione localizzata direttamente sulle attrezzature di processo. I sistemi di trattamento dell’aria devono essere dimensionati per gestire i carichi di vapori organici senza compromettere la classificazione dell’ambiente.
Monitoraggio continuo delle variabili critiche
L’integrazione tra cleanroom e processo si realizza anche attraverso sistemi di monitoraggio in continuo delle variabili ambientali: temperatura, umidità relativa, pressione differenziale tra le zone, conteggio particellare. Questi dati alimentano sistemi SCADA che consentono di rilevare anomalie in tempo reale e intervenire prima che si producano effetti sul prodotto.
Flessibilità impiantistica
Il settore delle fuel cell è in rapida evoluzione, con tecnologie che si aggiornano frequentemente. Una cleanroom progettata per questo settore deve essere flessibile: strutture modulari, impianti facilmente riconfigurabili, spazi pensati per accogliere nuove attrezzature senza interventi straordinari sull’infrastruttura. Questa caratteristica riduce i costi di adeguamento nel tempo e consente di rispondere rapidamente ai cambiamenti del processo produttivo.
La produzione di celle a combustibile rappresenta uno dei campi applicativi più esigenti per le camere bianche. Non basta garantire un basso conteggio particellare: serve un approccio progettuale che consideri in modo integrato tutte le variabili ambientali, le esigenze specifiche di ciascuna fase del processo e la capacità dell’infrastruttura di evolversi con la tecnologia. Un ambiente ben progettato è la base su cui costruire una produzione affidabile, efficiente e scalabile.
Conclusioni
Le camere bianche per la produzione di celle a combustibile sono molto più di un semplice requisito tecnico: rappresentano un investimento strategico nella qualità, nella ripetibilità e nell’affidabilità del processo produttivo.
La sensibilità dei componenti coinvolti – membrane polimeriche, strati catalitici, elettrodi a diffusione gassosa – impone livelli di controllo ambientale che non possono essere raggiunti con soluzioni improvvisate o generiche. Ogni fase del processo ha esigenze specifiche in termini di particolato, umidità e gestione dell’aria, e una progettazione efficace è quella che sa rispondere a ciascuna di queste esigenze in modo differenziato e coerente.
La scelta della classe ISO corretta per ogni area, l’integrazione con gli impianti di processo, la gestione dei gas e dei solventi, il monitoraggio continuo delle variabili critiche: sono tutti elementi che concorrono a definire la qualità dell’ambiente produttivo e, di conseguenza, la qualità del prodotto finale.
Per un’azienda che si affaccia alla produzione di fuel cell, o che intende ottimizzare una linea già esistente, il punto di partenza è sempre un’analisi approfondita del processo e dei suoi requisiti ambientali. Solo su quella base è possibile progettare una cleanroom che sia davvero funzionale agli obiettivi produttivi, e non semplicemente conforme a uno standard sulla carta.


