
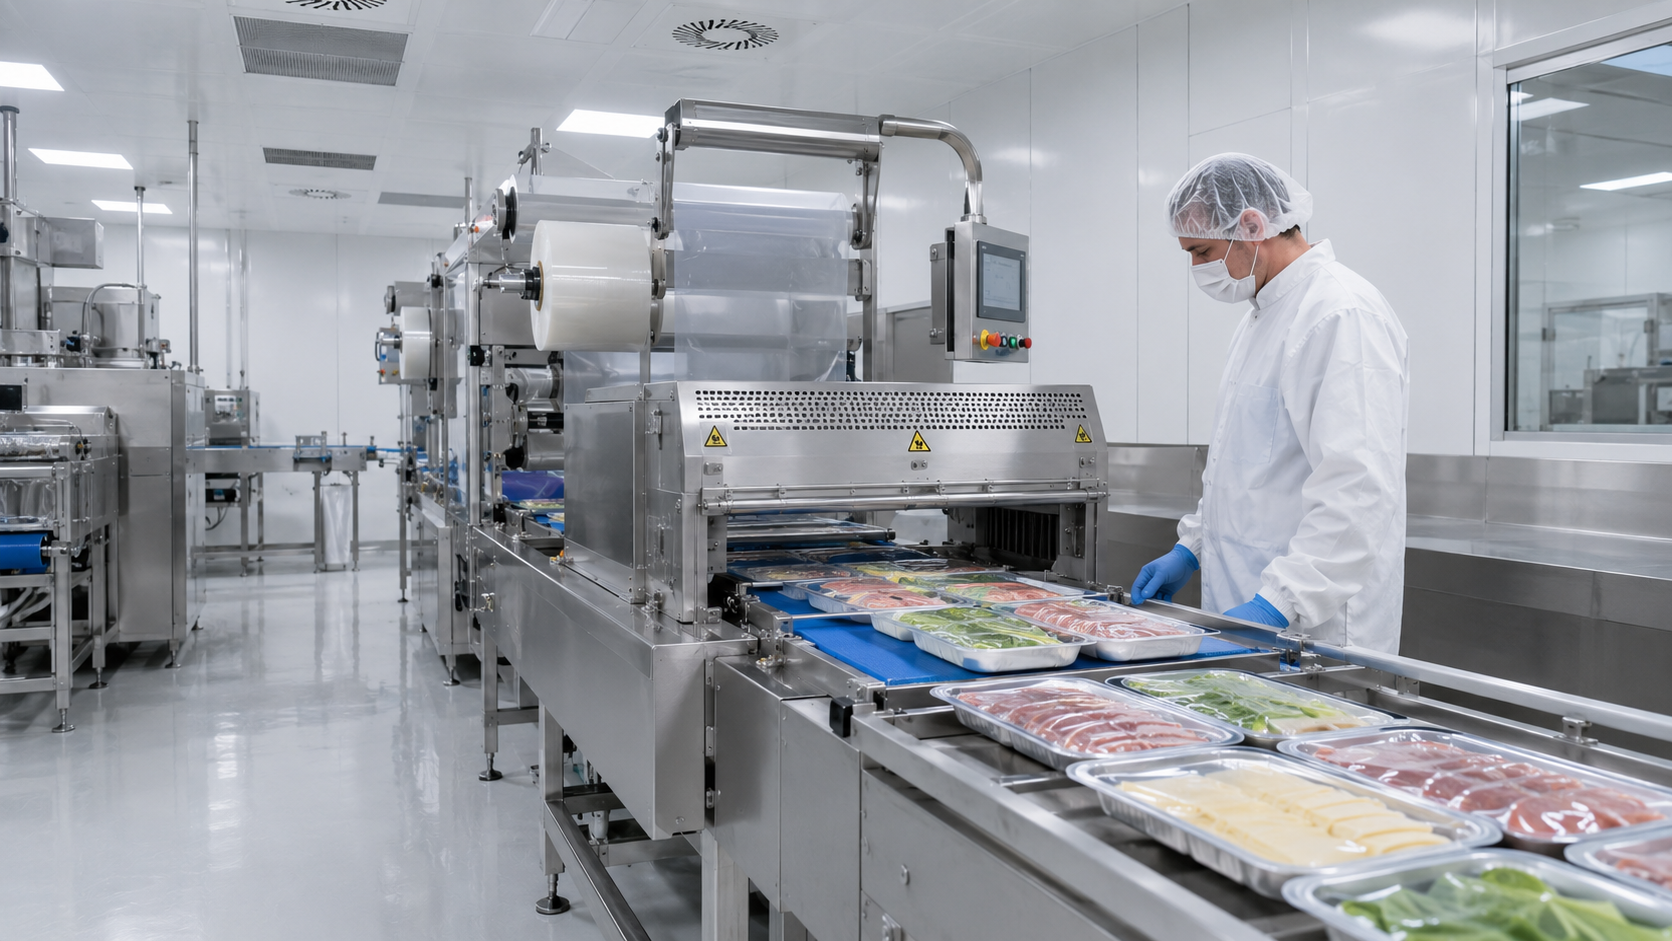
Un prodotto fresco che dura più a lungo, mantiene il colore, la consistenza e le caratteristiche organolettiche originali, senza conservanti aggiunti. È questa la promessa del confezionamento in atmosfera modificata – MAP, dall’inglese Modified Atmosphere Packaging – una tecnologia che ha trasformato il modo in cui l’industria alimentare preserva e distribuisce carni, salumi, formaggi, prodotti da forno, frutta e verdura di quarta gamma.
Ma la tecnologia MAP da sola non basta. Per funzionare correttamente e garantire al consumatore un prodotto sicuro e conforme alle aspettative, il confezionamento in atmosfera modificata deve avvenire in un ambiente produttivo controllato. Ed è qui che entrano in gioco le camere bianche per il confezionamento in atmosfera modificata: ambienti a contaminazione controllata, progettati per integrare i requisiti igienici del settore alimentare con le esigenze specifiche delle linee MAP.
In questo articolo analizziamo cos’è il confezionamento MAP e quando è necessaria una cleanroom, come si controlla la contaminazione microbiologica nelle linee per alimenti freschi, quali standard ISO e igienici si applicano e come si progetta una cleanroom per linee multi-prodotto nel settore food.
Cos’è il Confezionamento in Atmosfera Modificata e Quando Serve la Cleanroom
Il confezionamento in atmosfera modificata è un metodo di conservazione degli alimenti che modifica la composizione dei gas all’interno della confezione rispetto alla normale atmosfera. Questa atmosfera protettiva permette di inibire la crescita di microrganismi e, di conseguenza, l’insorgenza di funghi o muffe: la miscela di gas viene inserita nella confezione, la quale viene poi sigillata in modo da mantenere l’atmosfera modificata all’interno.
I quattro gas più utilizzati nel MAP sono anidride carbonica (CO₂), azoto (N₂), ossigeno (O₂) e argon (Ar), utilizzati puri o in miscele a concentrazioni diverse in funzione del tipo di alimento. La CO₂ svolge un’azione antimicrobica diretta, inibendo la crescita di batteri e muffe; l’N₂ è un gas inerte utilizzato come filler per prevenire il collasso della confezione; l’O₂ viene mantenuto a livelli controllati per preservare il colore delle carni fresche o ridotto al minimo per prevenire l’ossidazione dei grassi.
Questa tecnologia ottimizza la protezione del prodotto garantendo che il confezionamento sfuso avvenga in cleanroom di Classe 10.000 o 100.000 (ISO 7 o ISO 8), minimizzando i rischi di contaminazione.
Ma quando è effettivamente necessaria una cleanroom per il confezionamento MAP? La risposta dipende dal profilo di rischio del prodotto e dagli obiettivi di shelf-life. Nel settore alimentare la camera bianca viene utilizzata quando le condizioni del reparto standard non sono più sufficienti a garantire la sicurezza igienico-sanitaria e la shelf-life richiesta dal prodotto. È il caso di linee di confezionamento di salumi e formaggi, prodotti ready-to-eat, integratori e bevande ad alto valore, dove contaminazioni microbiche o particellari possono generare richiami di prodotto o contestazioni da parte dei clienti.
I prodotti che beneficiano maggiormente di un ambiente a contaminazione controllata per il confezionamento MAP sono:
- Carni e pollame freschi: estremamente sensibili alla contaminazione batterica, con shelf-life strettamente dipendente dalla carica microbica al confezionamento
- Salumi affettati e prodotti ready-to-eat: alimenti ad alto rischio Listeria, per cui la contaminazione post-processo è il principale vettore di rischio
- Formaggi freschi e semistagionati: prodotti con elevata attività dell’acqua, vulnerabili a muffe e lieviti aerodispersi
- Frutta e verdura di quarta gamma: prodotti minimamente processati (tagliati, lavati, confezionati) con alta respirazione residua e sensibilità microbiologica
- Prodotti da forno farciti: sandwich, tramezzini, croissant ripieni con shelf-life estesa che richiedono il controllo della contaminazione post-cottura
Controllo della Contaminazione Microbiologica nelle Linee MAP per Alimenti Freschi
La contaminazione microbiologica è il principale rischio da gestire nelle linee MAP per alimenti freschi. L’atmosfera modificata all’interno della confezione riduce significativamente la crescita microbica, ma non può compensare una carica batterica elevata al momento del confezionamento: se il prodotto entra nella confezione già contaminato, l’estensione della shelf-life sarà compromessa indipendentemente dalla miscela di gas utilizzata.
Le principali fonti di contaminazione microbiologica in un ambiente di confezionamento MAP sono:
Aerosol microbici
L’aria dell’ambiente produttivo trasporta microrganismi aerodispersi – batteri, spore fungine, lieviti – che possono depositarsi sul prodotto durante le operazioni di porzionatura, trancio e confezionamento. In un reparto standard non controllato, questa carica microbica ambientale è variabile e difficilmente prevedibile. Una cleanroom con filtrazione HEPA riduce drasticamente la concentrazione di microrganismi aerodispersi, abbassando la carica batterica al momento del confezionamento e migliorando la prevedibilità della shelf-life.
Superfici e attrezzature
Nastri trasportatori, lame di taglio, vasche di pesatura e teste di confezionamento sono superfici a contatto con il prodotto che devono essere sanificate con frequenza e progettate secondo i principi dell’hygienic design. La cleanroom non sostituisce le procedure di pulizia e sanificazione, ma crea le condizioni ambientali che rendono queste procedure più efficaci e i risultati più stabili nel tempo.
Personale
La camera bianca non sostituisce il sistema HACCP ma ne rafforza i prerequisiti: igiene degli ambienti, controllo delle condizioni di processo e prevenzione delle contaminazioni. Un ambiente controllato diventa uno strumento concreto per gestire alcuni pericoli identificati nel piano HACCP e per soddisfare i requisiti dei sistemi di gestione della sicurezza alimentare come ISO 22000.
Il personale che opera nelle linee MAP è una fonte significativa di contaminazione microbiologica. In una cleanroom alimentare, l’accesso avviene attraverso spogliatoi con sequenze di vestizione definite, lavaggio delle mani obbligatorio, utilizzo di guanti, cuffie e abiti dedicati. Le procedure operative devono essere documentate e il personale formato periodicamente.
Controllo della temperatura
La temperatura è il parametro che più influenza la crescita microbica negli alimenti freschi. Nel settore alimentare serve molta lucidità tecnica: requisiti igienici di stabilimento, HACCP e logica cleanroom possono convivere, ma rispondono a domande diverse. La classe va quindi legata a prodotto, fase di lavorazione, tempo di esposizione e sensibilità microbiologica o particellare. Le linee MAP per alimenti deperibili operano spesso a temperature refrigerate — tra 2 e 8 °C — che rallentano la crescita batterica ma richiedono un sistema HVAC dimensionato per mantenere la temperatura stabile anche in presenza del calore generato dai macchinari e dagli operatori.
Classi ISO e Standard Igienici per Ambienti di Confezionamento Alimentare Avanzato
Nel settore alimentare, il sistema di riferimento normativo per le camere bianche si integra con quello specifico della sicurezza alimentare. Non esiste una classe ISO predefinita e universale per il confezionamento MAP: la scelta dipende dal prodotto, dalla fase di processo e dal livello di rischio microbiologico identificato nell’analisi HACCP.
In pratica, per le linee MAP alimentari le classi ISO più utilizzate sono:
ISO 7 / Classe 10.000
Per le linee di confezionamento di prodotti ad alto rischio microbiologico – carni fresche, prodotti ready-to-eat, formaggi freschi – la classe ISO 7 rappresenta il riferimento più comune. In Italia, le camere bianche sono ampiamente utilizzate nel confezionamento di prodotti alimentari, ad esempio per salumi e formaggi: garantendo un ambiente sterile e privo di contaminanti, si assicura che questi prodotti mantengano la loro freschezza e sapore fino al momento del consumo.
ISO 8 / Classe 100.000
Per prodotti con profilo di rischio intermedio – prodotti da forno confezionati, frutta di quarta gamma, verdure prelavate – la classe ISO 8 è spesso sufficiente, a condizione che sia integrata con un sistema di monitoraggio microbiologico attivo e procedure di sanificazione validate.
Standard igienici specifici del food
Accanto alla classificazione ISO per il particolato, le cleanroom alimentari devono rispettare requisiti specifici del settore che non trovano corrispondenza nelle camere bianche farmaceutiche o elettroniche:
- Hygienic design delle attrezzature: tutte le macchine a contatto con il prodotto devono rispettare le normative europee sull’hygienic design (EN 1672-2), con superfici lisce, assenza di zone morte e drenaggio completo dei liquidi di lavaggio
- Pavimenti con pendenza al drenaggio: a differenza di altre cleanroom, quelle alimentari devono gestire l’acqua dei processi di sanificazione con sistemi di drenaggio adeguati e pavimentazioni anti-scivolo
- Materiali food-safe: pareti, soffitti, pavimenti e arredi devono essere realizzati con materiali non porosi, non tossici, resistenti ai detergenti e ai disinfettanti alimentari e conformi ai requisiti MOCA (Materiali e Oggetti a Contatto con gli Alimenti)
- ISO 22000 e FSSC 22000: i principali standard internazionali per la gestione della sicurezza alimentare richiedono la documentazione e il controllo dei parametri ambientali come parte integrante del sistema di gestione
Progettazione di Cleanroom per Linee Multi-Prodotto nel Settore Food
Una delle sfide progettuali più frequenti nel settore food riguarda la gestione di linee multi-prodotto: lo stesso stabilimento produce salumi affettati, formaggi freschi, prodotti ready-to-eat e frutta di quarta gamma, spesso con esigenze di temperatura, umidità e controllo microbiologico diverse tra loro.
La risposta progettuale più efficace non è uniformare tutta l’area a un unico standard, ma articolare la cleanroom in zone differenziate, ciascuna con la classificazione appropriata per le attività svolte. La scelta corretta spesso non è alzare tutta l’area a una classe più severa, ma proteggere con precisione la zona dove il rischio è davvero concentrato.
Separazione delle aree per tipologia di prodotto
Prodotti con profili di rischio microbiologico diversi – in particolare quelli con allergeni dichiarati come noci, sedano o uova – devono essere confezionati in aree fisicamente separate, con sistemi di aria indipendenti. Questo riduce il rischio di cross-contamination e semplifica la gestione delle procedure di cambio produzione.
Aree a temperatura differenziata
Il confezionamento di carni e prodotti deperibili avviene a temperature refrigerate, mentre alcune fasi di preparazione possono avvenire a temperatura ambiente controllata. La progettazione deve prevedere zone termicamente separate, con airlock che minimizzano gli scambi d’aria e i gradienti termici tra aree adiacenti.
Gestione dei flussi di materiali e personale
I percorsi del prodotto in ingresso, del prodotto confezionato in uscita e degli scarti devono essere fisicamente separati per evitare contaminazioni crociate. La logica pulito/sporco – tipica delle cleanroom farmaceutiche – si applica anche in ambito alimentare con alcune specificità: i materiali di imballaggio devono essere introdotti attraverso percorsi dedicati, e le confezioni finite devono uscire senza attraversare le zone di preparazione del prodotto.
Sistemi di gas tecnici per il MAP
Le linee MAP richiedono la distribuzione di gas tecnici – CO₂, N₂, O₂ in miscele calibrate – alle macchine di confezionamento. Questi sistemi di distribuzione devono essere integrati nella progettazione della cleanroom, con tubazioni in acciaio inox o materiali alimentari, sistemi di controllo della purezza del gas e procedure di verifica periodica della composizione delle miscele. I gas utilizzati in ambito alimentare devono considerare i requisiti di purezza minima definiti dal Regolamento CE 1333/2008 e dal Regolamento CE 231/2012.
Monitoraggio ambientale continuo
Un sistema di monitoraggio ambientale integrato – con sensori di temperatura, umidità, pressione differenziale e campionamenti microbiologici periodici – consente di documentare le condizioni operative per ogni lotto prodotto. Questa documentazione è parte integrante del sistema HACCP e può essere richiesta in sede di audit da parte della GDO, dei clienti private label o delle autorità di controllo.
Conclusioni
Le camere bianche per il confezionamento in atmosfera modificata rappresentano la risposta tecnica alle sfide di qualità, sicurezza e shelf-life che il mercato alimentare pone ai produttori di alimenti freschi e ready-to-eat. Un ambiente a contaminazione controllata, integrato con la tecnologia MAP, non prolunga semplicemente la vita del prodotto: stabilizza la qualità lotto per lotto, riduce i rischi di richiamo, semplifica la gestione delle non conformità e rafforza la posizione competitiva dell’azienda nei confronti della GDO e dei mercati internazionali.
Progettare correttamente questi ambienti richiede una competenza trasversale: la tecnologia delle camere bianche, la conoscenza delle normative alimentari, la comprensione dei processi MAP e la capacità di integrare sistemi di gas tecnici, HVAC refrigerato e hygienic design in un layout coerente ed efficiente.
Scegliere il partner giusto per la progettazione e realizzazione di una cleanroom per confezionamento MAP significa affidarsi a chi sa leggere le specificità del settore food e tradurle in soluzioni tecniche solide, conformi e manutenibili nel lungo periodo.


