
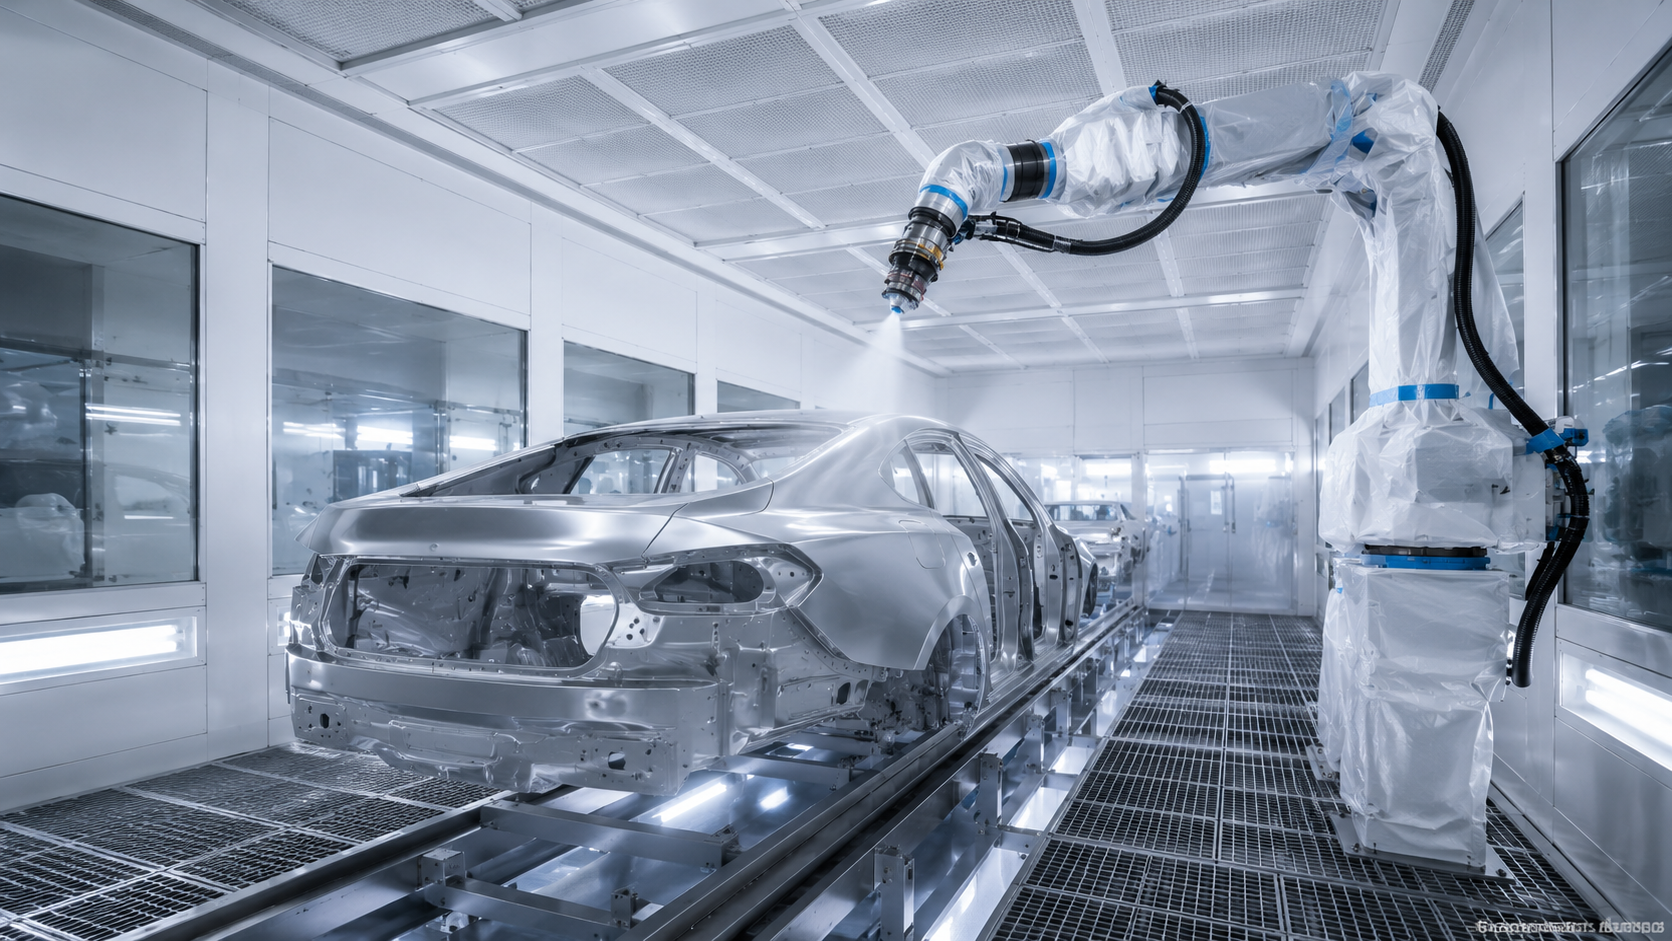
Una carrozzeria verniciata male non è solo un problema estetico. È un segnale di processo fuori controllo. Colature, buccia d’arancia, inclusioni di polvere, variazioni di spessore, bolle da solvente: ogni difetto visibile sulla superficie di un veicolo ha un’origine ambientale precisa. E ogni origine ambientale ha una soluzione progettuale altrettanto precisa.
Le camere bianche per la verniciatura di precisione nell’automotive nascono da questa consapevolezza. Non si tratta di ambienti pensati solo per i grandi costruttori con migliaia di vetture al giorno: servono anche a chi produce componentistica di alta gamma, carrozzerie speciali, rivestimenti funzionali e trattamenti superficiali per veicoli di lusso, sportivi o a uso professionale. In tutti questi contesti, l’ambiente in cui avviene la verniciatura è una variabile critica tanto quanto la qualità della vernice stessa.
In questo articolo analizziamo perché la verniciatura automotive richiede ambienti a contaminazione controllata, quali parametri vanno gestiti, come si distribuiscono le classi ISO lungo il ciclo produttivo e come si integra una cleanroom con gli impianti specifici del settore.
Perché la Verniciatura Automotive Richiede Ambienti a Contaminazione Controllata
Il processo di verniciatura di un veicolo – o di un suo componente – è una sequenza di operazioni fisiche e chimiche estremamente sensibile alle condizioni dell’ambiente circostante. La qualità della finitura finale dipende da variabili che non possono essere lasciate al caso: temperatura, umidità, concentrazione di particolato nell’aria, velocità e direzione dei flussi d’aria, gestione dei composti organici volatili.
La base colorata viene applicata in cabine ad atmosfera controllata dove temperatura e umidità sono monitorati e mantenuti entro range precisi, e durante il processo sensori in linea misurano in tempo reale parametri critici come spessore del film, temperatura e umidità, permettendo regolazioni immediate per mantenere condizioni ottimali.
Senza un controllo ambientale adeguato, i problemi che si manifestano sulla superficie verniciata sono numerosi e costosi da correggere. I principali difetti di verniciatura legati all’ambiente sono:
- Buccia d’arancia: superficie irregolare causata da evaporazione troppo rapida del solvente, spesso dovuta a temperatura eccessiva o flusso d’aria mal calibrato
- Colature: strati di vernice che scorrono prima di polimerizzare, tipicamente causati da umidità elevata o temperatura troppo bassa
- Inclusioni di polvere: particelle aerodisperse che si depositano sulla superficie prima che la vernice si secchi, rendendo necessaria una rilavorazione
- Bolle da solvente: intrappolamento di vapori all’interno del film di vernice per evaporazione non uniforme
- Variazioni di colore: disomogeneità cromatiche causate da fluttuazioni di temperatura o umidità tra aree diverse della cabina
Una corretta regolazione delle condizioni ambientali nella cabina di verniciatura – principalmente temperatura e umidità – e il rispetto dei tempi e delle quantità di applicazione dei prodotti possono evitare questi errori di verniciatura.
Controllo del Particolato e dell’Umidità nelle Cabine di Verniciatura Classificate
Il particolato e l’umidità sono i due nemici principali della qualità nella verniciatura di precisione. Gestirli in modo corretto richiede un sistema HVAC dimensionato per le specifiche esigenze del processo di verniciatura, che differisce significativamente da quello di una cleanroom farmaceutica o elettronica per la presenza di vapori di solvente, nebbia di vernice e prodotti di combustione dei forni di polimerizzazione.
Controllo del particolato
Le cabine di verniciatura automotive adottano tipicamente un sistema di flusso d’aria laminare verticale unidirezionale, con filtri HEPA che devono essere regolarmente testati per garantire il controllo delle particelle a lungo termine e la qualità dei rivestimenti.
Il flusso laminare verticale è la soluzione più efficace per la verniciatura: l’aria filtrata scende uniformemente dal soffitto verso il pavimento, trasportando le particelle e la nebbia di vernice lontano dalla superficie in lavorazione e verso i sistemi di aspirazione a pavimento. Questo schema impedisce la turbolenza che potrebbe depositare contaminanti sulla carrozzeria durante l’applicazione.
La filtrazione si struttura tipicamente in tre stadi:
- Prefiltri: catturano le particelle più grossolane all’ingresso dell’aria esterna, proteggendo i filtri successivi e prolungandone la vita utile
- Filtri intermedi: rimuovono le particelle di medie dimensioni prima dell’immissione nell’ambiente di verniciatura
- Filtri finali HEPA: garantiscono la purezza dell’aria immessa nella zona di applicazione, con efficienza del 99,995 % sul MPPS, il diametro di particella più penetrante secondo la EN 1822
Controllo dell’umidità
L’umidità è il parametro ambientale che influisce maggiormente sulla qualità del film di vernice, in particolare con le vernici a base acqua che hanno sostituito le vernici a solvente in molti processi automotive per ragioni ambientali e normative. Le condizioni ambientali instabili come temperatura o umidità non controllate causano evaporazione non uniforme del solvente, colature, bolle o difetti di essiccazione, influenzando direttamente l’aspetto superficiale e la durata del rivestimento.
Il range ottimale di umidità relativa per la verniciatura automotive varia in funzione del tipo di vernice e della fase di processo, ma si attesta generalmente tra il 50% e il 70% per l’applicazione e valori più bassi durante la fase di polimerizzazione. Il sistema HVAC deve essere dimensionato per mantenere questi valori con variazioni minime, indipendentemente dalle condizioni esterne.
Gestione dei VOC
I composti organici volatili generati dalla verniciatura rappresentano un rischio sia ambientale che operativo. Le emissioni di VOC sono gestite mediante sistemi a tenda d’acqua, adsorbimento a carboni attivi e sistemi di scarico dedicati per rispettare le normative ambientali. In Italia, le emissioni di VOC sono regolate dal D.Lgs. 152/2006 e dalla Direttiva IED 2010/75/UE, che impongono limiti precisi e l’adozione delle migliori tecniche disponibili per il loro abbattimento. La progettazione della cleanroom deve integrare questi sistemi di abbattimento fin dalla fase iniziale, coordinando i flussi di aria esausta con quelli di aria pulita in ingresso.
Classi ISO per le Diverse Fasi: Preparazione, Applicazione e Polimerizzazione
Non tutte le fasi del ciclo di verniciatura richiedono lo stesso livello di controllo ambientale. Come per altri settori produttivi, la progettazione ottimale prevede aree con classi ISO differenziate, calibrate sul reale profilo di rischio di ogni fase.
La maggior parte delle cabine di verniciatura automotive opera a ISO 7-8, mentre le aree di rivestimento ad alta precisione possono richiedere ISO 6 per prevenire i difetti superficiali della vernice.
In dettaglio, la struttura tipica di classificazione ambientale per un impianto di verniciatura automotive si articola così:
Preparazione della superficie (ISO 8)
La fase di preparazione – sgrassaggio, fosfatazione, applicazione del primer anticorrosivo per cataforesi – avviene in aree classificate ISO 8. Il controllo del particolato è già importante in questa fase perché le impurità sulla superficie metallica compromettono l’adesione degli strati successivi. Il ciclo di verniciatura moderno inizia con la preparazione della superficie, fase cruciale che prevede la pulizia e il pretrattamento della lamiera attraverso processi di sgrassaggio e fosfatazione, con il primer anticorrosivo applicato tramite elettrodeposizione catodica.
Applicazione del fondo e della base colorata (ISO 7-8)
L’applicazione del primer-surfacer, della base colorata e del trasparente avviene nella cabina di verniciatura vera e propria, classificata ISO 7 o ISO 8 con flusso laminare verticale. Le aree di verniciatura generali richiedono ISO 8, con un sistema di filtrazione dell’aria a tre stadi per raggiungere livelli di pulizia stabili.
Per le produzioni di alta gamma – veicoli di lusso, sportivi, componentistica premium – la classe può essere innalzata a ISO 6 nelle zone di applicazione del trasparente, dove la qualità della finitura è più critica e qualsiasi inclusione di polvere è inaccettabile.
Ispezione e controllo qualità (ISO 7)
I controlli robotizzati utilizzano telecamere ad alta definizione e sistemi di visione artificiale per identificare difetti microscopici come colature, bucciature o inclusioni di polvere che sfuggirebbero all’occhio umano, con la misurazione dello spessore degli strati che avviene mediante tecnologia a ultrasuoni o correnti parassite. L’area di ispezione deve essere classificata almeno ISO 7, con un’illuminazione dedicata che consenta di rilevare anche i difetti più sottili.
Polimerizzazione e cottura (zona tecnica controllata)
I forni di polimerizzazione non operano in ambienti classificati ISO nel senso stretto del termine, ma devono essere integrati nel sistema di flussi della cleanroom con precauzioni specifiche: sistemi di tenuta all’ingresso e all’uscita dei pezzi, pressioni differenziali che impediscano il trascinamento di aria calda contaminata verso le zone di applicazione, e sistemi di raccolta dei VOC generati durante la cottura.
Integrazione tra Cleanroom e Impianti di Verniciatura per Componenti ad Alta Precisione
La progettazione di una cleanroom per la verniciatura automotive di precisione è un esercizio di integrazione sistematica tra l’ambiente a contaminazione controllata e gli impianti di processo specifici del settore. Questi due sistemi devono coesistere in modo coerente, senza che l’uno comprometta le prestazioni dell’altro.
Sistemi di applicazione robotizzati
Le tecnologie di applicazione più avanzate utilizzano sistemi robotizzati con controllo computerizzato che garantiscono precisione millimetrica e risparmio di materiale. I robot di verniciatura installati nella cleanroom devono essere selezionati e configurati per minimizzare la produzione di particolato: materiali non rilascianti, lubrificanti compatibili con l’ambiente controllato, percorsi programmati che non creino turbolenze dannose nel flusso laminare.
Gestione delle superfici interne
Tutte le superfici interne della cabina di verniciatura classificata – pareti, soffitto, pavimento, attrezzature – devono essere realizzate con materiali lisci, non porosi e resistenti ai solventi e ai prodotti chimici utilizzati nel processo. L’acciaio inox e le resine epossidiche sono i materiali di riferimento. La progettazione deve eliminare angoli retti e zone difficilmente accessibili, dove si potrebbe accumulare polvere o residui di vernice.
Sistemi di trasferimento dei pezzi
Il trasferimento dei componenti tra le diverse aree del ciclo produttivo – dalla preparazione all’applicazione, dall’applicazione alla cottura, dalla cottura all’ispezione – deve avvenire attraverso percorsi progettati per minimizzare il rischio di contaminazione. Sistemi di trasporto aerei, tunnel di transizione classificati e airlock tra aree con classi ISO diverse sono soluzioni comuni in questo contesto.
Monitoraggio ambientale continuo
Un sistema HVAC dedicato per cleanroom di verniciatura con controllo preciso di temperatura e umidità è necessario per mantenere la consistenza tra i turni di produzione. Il sistema di monitoraggio deve acquisire in continuo i parametri critici – temperatura, umidità, pressione differenziale, conteggio particellare – e registrarli in un sistema di gestione dati che consenta la tracciabilità delle condizioni ambientali per ogni lotto prodotto. Questo dato diventa parte della documentazione di qualità del processo e può essere utilizzato per l’analisi delle cause in caso di non conformità.
Normativa di riferimento
Le cabine di verniciatura automotive classificate devono rispettare un quadro normativo che integra i requisiti delle camere bianche ISO 14644 con quelli specifici della verniciatura industriale: la UNI EN 12215 definisce i requisiti di sicurezza e ventilazione per le cabine di verniciatura, la UNI EN 13355 stabilisce i requisiti per le apparecchiature di applicazione di vernici liquide, e la UNI EN ISO 14644 si applica alla classificazione della pulizia dell’aria nelle cabine di verniciatura a controllo climatico.
Conclusioni
Le camere bianche per la verniciatura di precisione nell’automotive sono ambienti tecnici complessi che combinano le esigenze del controllo ambientale tipico delle cleanroom con le specificità impiantistiche e normative del settore verniciatura. Temperatura, umidità, particolato, VOC, flussi d’aria e sistemi di abbattimento devono essere progettati come un sistema coerente, non come componenti indipendenti.
Il risultato di una progettazione corretta si misura direttamente sulla qualità della finitura: meno difetti, meno rilavorazioni, meno scarti, meno reclami. E su produzioni di alta gamma, dove ogni componente ha un valore elevato e le aspettative del cliente sono altrettanto alte, questi fattori incidono in modo diretto sulla redditività del processo.
Scegliere il partner giusto per la progettazione e realizzazione di una cleanroom per verniciatura automotive significa affidarsi a chi conosce sia la tecnologia degli ambienti controllati sia le specificità impiantistiche del settore, e sa integrare i due mondi in una soluzione efficiente, conforme e manutenibile nel tempo.


