
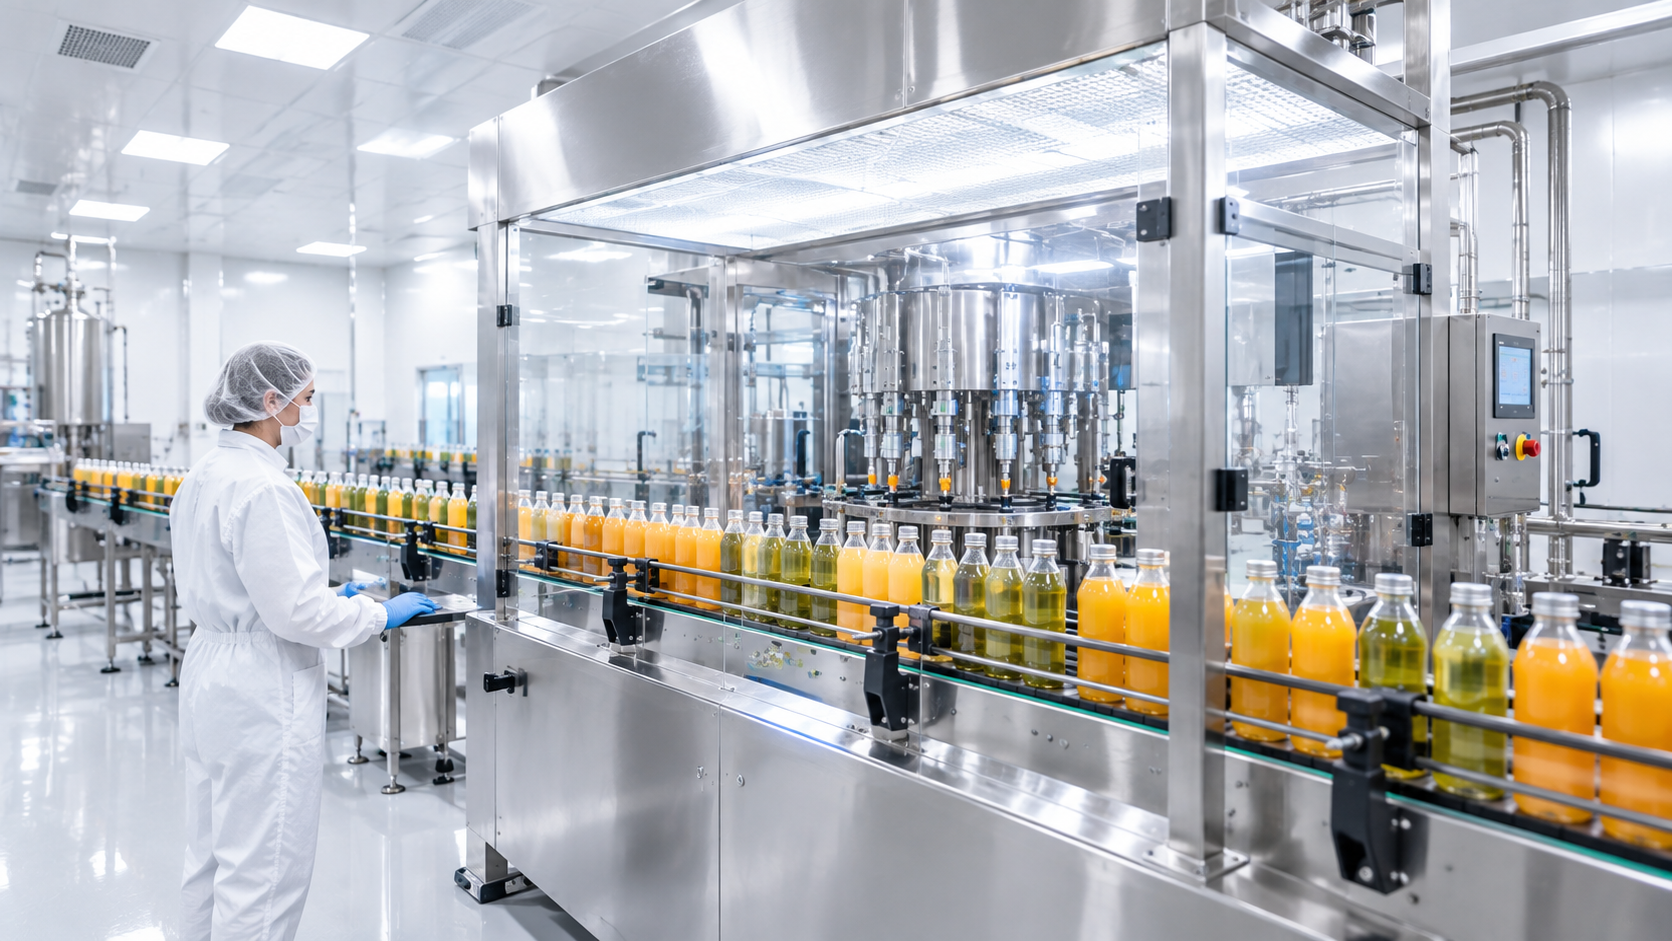
Una bottiglia di succo di frutta che dura sei mesi a temperatura ambiente senza conservanti. Un cartone di latte UHT sicuro per mesi sullo scaffale. Una bevanda plant-based con profilo nutrizionale intatto e shelf-life adatta alla grande distribuzione internazionale. Tutto questo è possibile grazie all’imbottigliamento asettico, e la camera bianca è il cuore tecnologico che lo rende praticabile su scala industriale.
Il principio è semplice nella sua logica: il prodotto viene sterilizzato separatamente, il contenitore viene sterilizzato separatamente, e i due si incontrano solo all’interno di un ambiente a contaminazione controllata, dove nessun microrganismo può comprometterne la sicurezza prima della sigillatura definitiva. Rompere questa catena in qualsiasi punto significa perdere l’intero beneficio del processo asettico.
In questo articolo analizziamo perché l’imbottigliamento asettico richiede ambienti classificati, quali standard si applicano, come si gestisce il controllo microbiologico nelle aree di riempimento e come si integrano cleanroom, sistemi CIP/SIP e tecnologie di sterilizzazione dei contenitori.
Perché l’imbottigliamento Asettico richiede ambienti a contaminazione controllata
L’imbottigliamento asettico si distingue da altri metodi di confezionamento per un elemento fondamentale: il prodotto e il contenitore vengono sterilizzati in modo indipendente e poi uniti in condizioni asettiche. Questa separazione crea una finestra di vulnerabilità: il momento del riempimento deve avvenire in un ambiente che non reintroduca contaminanti.
Le linee di riempimento asettico devono soddisfare condizioni tecniche rigorose: l’area di riempimento deve essere progettata come cleanroom di Classe A (ISO 5), con la zona critica localmente protetta, mentre l’area di background circostante può essere progettata come Grado C (ISO 7).
Le ragioni per cui la camera bianca è indispensabile sono tre. La prima è l’eliminazione della ricontaminazione post-sterilizzazione: il prodotto ha già subito un trattamento UHT o HTST che ha eliminato tutti i microrganismi patogeni, e qualsiasi contaminante aerodisperso nell’ambiente di riempimento può vanificare questo trattamento in pochi secondi. La seconda è la protezione della qualità organolettica e nutrizionale: succhi NFC, bevande plant-based e latte a lunga conservazione hanno profili che si degradano rapidamente in presenza di microrganismi, e un ambiente classificato riduce la carica microbica al confezionamento, consentendo la shelf-life estesa che il mercato richiede. La terza è la conformità normativa: i grandi buyer della GDO richiedono documentazione oggettiva delle condizioni di confezionamento, e un ambiente classificato ISO con monitoraggio continuo è la risposta tecnica concreta.
Le categorie di prodotti che beneficiano maggiormente dell’imbottigliamento asettico in cleanroom includono latte UHT e bevande lattiero-casearie, succhi NFC e nettari, bevande plant-based come latte di soia e avena, tè freddo ed energy drink con ingredienti termosensibili, e salse e condimenti liquidi confezionati in sacchi BIB per la ristorazione.
Standard ISO e Igienici per le Linee di Riempimento Asettico di Bevande e Succhi
Il framework normativo combina la classificazione ISO 14644 con i requisiti specifici dell’igiene alimentare e le linee guida delle principali agenzie regolatorie internazionali.
La struttura tipica di classificazione ambientale per una linea di imbottigliamento asettico si articola in tre livelli. Il primo è la zona di riempimento ISO 5 / Grado A: la testa di riempimento, le valvole dosatrici e la zona di sigillatura, dove il prodotto è esposto all’ambiente. Il Grado A rappresenta l’ambiente più pulito, equivalente a una camera ISO 5 in esercizio, per operazioni ad altissimo rischio come le aree di riempimento asettico a flusso laminare. Il secondo è l’area di background ISO 7 / Grado C, che circonda la zona di riempimento e ospita la sterilizzazione dei contenitori e l’introduzione dei materiali di packaging. Il terzo è l’area di supporto ISO 8 / Grado D per vestizione del personale e stoccaggio dei materiali.
Sul piano degli standard igienici specifici del beverage, i riferimenti principali sono il Regolamento CE 852/2004 sull’igiene dei prodotti alimentari, ISO 22000 e FSSC 22000 per i sistemi di gestione della sicurezza alimentare, l’hygienic design delle attrezzature secondo EN 1672-2 e le linee guida FDA per i produttori che esportano verso il mercato nordamericano.
Le superfici interne della cleanroom devono essere realizzate in materiali food-safe, non porosi e resistenti ai detergenti alcalini e acidi del CIP e ai disinfettanti come il perossido di idrogeno. L’acciaio inox AISI 316L è il riferimento per le superfici a contatto con il prodotto e per le attrezzature della zona classificata.
Controllo Microbiologico e Gestione dei Flussi nelle Aree di Riempimento
Il controllo microbiologico nelle linee di imbottigliamento asettico è un sistema integrato che agisce su tutte le potenziali fonti di contaminazione simultaneamente.
L’aria nella zona ISO 5 viene monitorata attraverso campionatori attivi che analizzano la presenza di UFC batteriche e fungine. I limiti di allerta e di azione vengono definiti in fase di validazione: una deviazione deve innescare un’indagine sulla causa radice e, nei casi più gravi, un blocco della produzione.
La gestione dei flussi e delle pressioni differenziali è altrettanto critica. La camera bianca è mantenuta in sovrappressione rispetto alle zone adiacenti per impedire l’ingresso di contaminanti, con airlock che consentono il passaggio controllato di persone e materiali. In concreto, il flusso del prodotto sterile viaggia dalla serbatoio asettico alla testa di riempimento all’interno di un sistema di tubazioni completamente chiuso; i contenitori vuoti sterili entrano nella zona ISO 5 attraverso percorsi protetti dopo il trattamento con perossido di idrogeno; le confezioni sigillate escono attraverso percorsi che non consentono ritorni di aria dall’esterno; il personale accede attraverso spogliatoi a stadi con sequenza di vestizione definita e doccia d’aria.
Prima di ogni campagna produttiva e dopo ogni fermo non programmato, la zona di riempimento ISO 5 deve essere riportata in condizioni asettiche attraverso cicli di sanificazione ambientale – tipicamente nebulizzazione di perossido di idrogeno o vapore – validati e documentati, con tempi ottimizzati per minimizzare i fermi produttivi.
Il personale che opera nella zona classificata è la principale fonte potenziale di contaminazione microbiologica. I programmi di monitoraggio – tamponi cutanei, controllo dei guanti, verifica della sequenza di vestizione – fanno parte del sistema di garanzia della qualità microbiologica.
Integrazione tra Cleanroom, Sistemi CIP e Tecnologie di Sterilizzazione dei Contenitori
Uno degli aspetti più complessi nella progettazione riguarda l’integrazione tra la cleanroom e i sistemi tecnologici che ne consentono il funzionamento: CIP, SIP e sterilizzazione dei contenitori.
Sistemi CIP e SIP
Il CIP è un ciclo di pulizia eseguito senza smontare le attrezzature: soluzioni detergenti alcaline e acide vengono fatte circolare ad alta temperatura attraverso tutta la tubazione di processo, dissolvendo residui organici, depositi minerali e film batterici. Il processo prevede dapprima il passaggio di un detergente alcalino come soda caustica, poi di un detergente acido, rimuovendo i residui della bevanda precedente dall’intero percorso.
Il SIP segue sempre il CIP e precede ogni campagna produttiva. Il vapore ad alta temperatura, mantenuto a circa 130°C,elimina i microrganismi sopravvissuti alla pulizia chimica, garantendo la sterilità dell’intero percorso del prodotto prima del riempimento. La validazione del ciclo SIP, con indicatori biologici e sensori di temperatura in tutti i punti critici, è parte integrante della documentazione di qualità.
La progettazione della cleanroom deve integrare il CIP e il SIP fin dalla fase iniziale, con tubazioni in acciaio inox prive di zone morte, punti di drenaggio completo, sistemi di recupero delle acque di lavaggio e sensori di temperatura e conducibilità per la verifica dei parametri in ogni punto della linea.
Sterilizzazione dei contenitori
I contenitori che entrano nella zona ISO 5 devono essere sterili. I metodi principali nell’industria beverage sono tre. Il perossido di idrogeno (H₂O₂) in nebbia o vapore è il più diffuso per bottiglie PET, cartoni e tappi: battericida efficace, si decompone in acqua e ossigeno senza lasciare residui, rendendolo ideale per il contatto indiretto con gli alimenti. La sterilizzazione termica con vapore è utilizzata per contenitori resistenti alle alte temperature come bottiglie di vetro e lattine metalliche. I raggi ultravioletti UV sono una tecnologia complementare, particolarmente efficace per tappi e superfici esterne dei contenitori, senza richiedere agenti chimici.
Gas tecnici e monitoraggio integrato
L’azoto viene utilizzato per creare atmosfera inerte nella zona di riempimento, per il purgaggio dei contenitori e per il mantenimento della sovrappressione nella serbatoio asettico. Il sistema di distribuzione – compressori, serbatoi, tubazioni – deve essere integrato nella progettazione con filtrazione che garantisca la purezza del gas fino al punto di utilizzo.
Un sistema di imbottigliamento asettico moderno è governato da un sistema di controllo automatizzato che gestisce in tempo reale tutti i parametri critici: temperatura del prodotto nelle fasi di trattamento termico, cicli CIP e SIP con verifica dei parametri, condizioni ambientali della cleanroom e stato delle valvole della linea. Lavorare in condizioni monitorate consente di ridurre le non conformità, stabilizzare la qualità dei lotti e documentare oggettivamente il processo verso clienti e auditor.
Conclusioni
Le camere bianche per l’imbottigliamento asettico sono infrastrutture che determinano direttamente la qualità, la sicurezza e la shelf-life dei prodotti beverage senza conservanti. La classificazione ISO 5 per la zona di riempimento, l’integrazione con i sistemi CIP/SIP, la sterilizzazione dei contenitori e il monitoraggio microbiologico continuo non sono elementi separati: sono componenti di un sistema coerente che deve essere progettato come tale fin dall’inizio.
Scegliere il partner giusto per la progettazione e realizzazione di una cleanroom per imbottigliamento asettico significa affidarsi a chi sa integrare ambienti controllati, impiantistica HVAC, sistemi CIP/SIP e tecnologie di sterilizzazione in una soluzione produttiva efficiente, conforme e manutenibile nel lungo periodo.


