
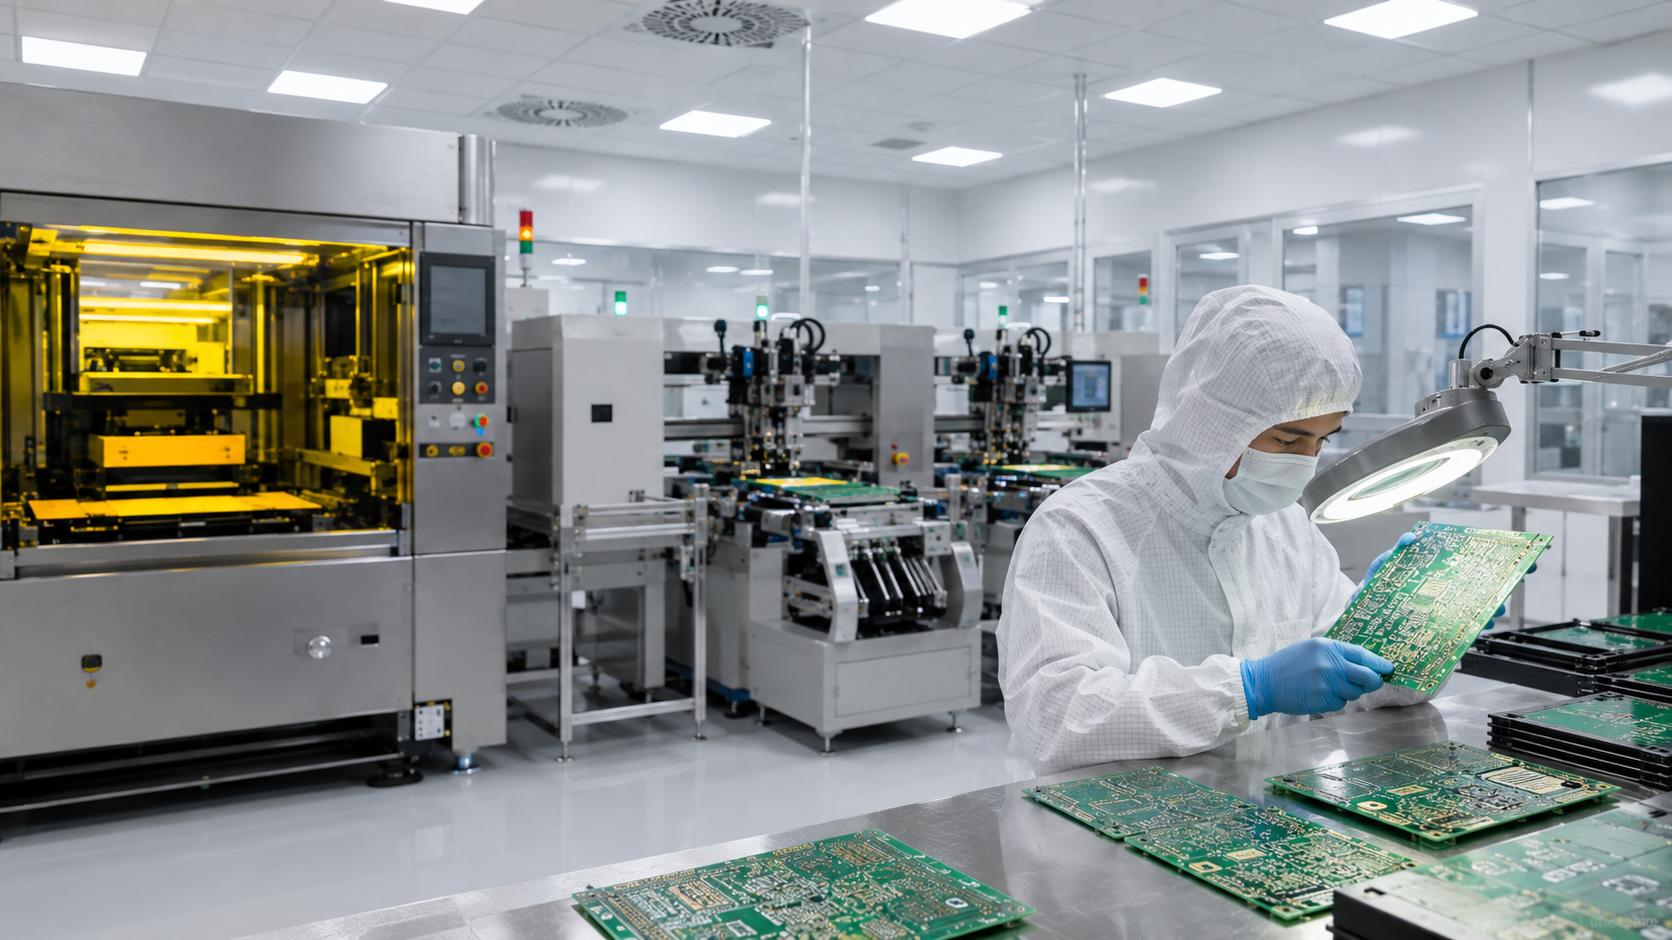
Un circuito stampato è, nella sua essenza, una mappa di percorsi elettrici in miniatura. Più questi percorsi diventano sottili, più ravvicinati, più complessi – come accade nei PCB multicampo per applicazioni automotive, aerospaziali o medicali – tanto più una singola particella di polvere, una traccia di umidità o un residuo chimico diventa una minaccia concreta per l’integrità del prodotto.
Una particella da 0,5 µm non è visibile a occhio nudo: ha un diametro mille volte inferiore a quello di un capello umano. Eppure, depositata sul fotoresist durante la fase di impressione, può creare un cortocircuito o un’interruzione del tracciato che renderà inutilizzabile l’intero circuito. È questo il motivo per cui la produzione di PCB ad alta densità e alta affidabilità richiede ambienti a contaminazione controllata certificati secondo la norma ISO 14644.
In questo articolo analizziamo perché la fabbricazione di circuiti stampati richiede la cleanroom, quali contaminanti vanno gestiti nelle fasi critiche di processo, come si distribuiscono le classi ISO lungo la linea produttiva e come si integra la cleanroom con gli impianti chimici specifici del settore.
Perché la Fabbricazione di PCB Richiede Ambienti a Contaminazione Controllata
La produzione di un circuito stampato è un processo sequenziale che comprende decine di operazioni fisiche e chimiche: laminazione del substrato, applicazione del fotoresist, esposizione UV, sviluppo, incisione del rame, rimozione del resist, deposizione di strati metallici, saldatura e test. Ognuna di queste fasi è sensibile in modo diverso alla contaminazione ambientale.
Le particelle sulla stampa serigrafata bloccano le aperture degli stencil, causando depositi di saldatura insufficienti o ponticellamenti tra pad a passo fine; nella fotolitografia, le particelle sul fotoresist agiscono come maschere, creando rame indesiderato (cortocircuiti) o rame mancante (circuiti aperti); nel reflow, i contaminanti intrappolati compromettono la qualità delle giunzioni.
I principali rischi di contaminazione nella produzione PCB sono tre:
Contaminazione particellare
Particelle solide aerodisperse – frammenti di fibra di vetro dal laminato, polvere ambientale, particelle generate dalle macchine o dagli operatori – possono depositarsi sulla superficie del substrato in qualsiasi fase del processo. Saldature difettose, cortocircuiti intermittenti, guasti prematuri dopo poche ore di funzionamento: spesso dietro questi problemi ci sono contaminanti depositati sui circuiti o scariche ESD non controllate durante assemblaggio e manipolazione.
Contaminazione chimica e molecolare
I processi chimici della produzione PCB – sviluppo del fotoresist, incisione al cloruro ferrico o persolfato d’ammonio, deposizione galvanica di rame, stagno o oro – introducono nell’ambiente vapori e aerosol chimici che possono contaminare le superfici delle schede nelle fasi successive. I contaminanti possono alterare le caratteristiche elettriche, ridurre i tassi di produzione e causare perdite finanziarie significative se le procedure di pulizia non vengono seguite; inoltre, i contaminanti possono ostacolare le operazioni di deposizione chimica in fase vapore, incisione o fotolitografia
Scariche elettrostatiche (ESD)
Nel settore elettronico il rischio elettrostatico è tanto critico quanto la contaminazione particellare. Per questo le cleanroom per elettronica vengono progettate come ambienti ESD-safe, integrando pavimentazioni dissipative, arredi idonei e sistemi di messa a terra per postazioni, operatori e carrelli. Le scariche elettrostatiche non solo danneggiano direttamente i componenti sensibili, ma attraggono particelle cariche depositandole sulle superfici critiche.
Controllo del Particolato e della Contaminazione Chimica nei Processi di Incisione e Deposizione
Gestire contemporaneamente contaminazione particellare, chimica e statica in un’unica cleanroom è una delle sfide progettuali più complesse della produzione PCB. Questi tre tipi di contaminazione richiedono soluzioni in parte diverse, che devono essere integrate in un sistema coerente.
Filtrazione dell’aria e flusso laminare
Il flusso unidirezionale (laminare) è essenziale per le zone ISO 5 come la fotolitografia e la gestione dei wafer: l’aria scorre in linee parallele a una velocità uniforme di 0,3–0,5 m/s, spazzando le particelle lontano dai prodotti in direzione verticale o orizzontale.
Per le fasi meno critiche si adottano sistemi a flusso turbolento, che garantiscono un buon ricambio d’aria a costi impiantistici inferiori. I due tipi principali di filtri utilizzati nelle cleanroom per assemblaggio PCB differiscono per efficienza di cattura: i filtri HEPA sono lo standard per la maggior parte degli ambienti di assemblaggio PCB e rappresentano la difesa primaria contro la contaminazione aerotrasportata; i filtri ULPA sono riservati ai processi che richiedono la massima rimozione di particelle, come le fasi critiche di fotolitografia.
Controllo dell’umidità
L’umidità è una preoccupazione fondamentale nella cleanroom per PCB: l’esposizione ad alta umidità può portare a corrosione microscopica sulla superficie dei circuiti, causando guasti di adesione, difetti superficiali e prestazioni ridotte del circuito.
I range di umidità ottimali variano in funzione della fase di processo: per l’assemblaggio generale si mantiene un’umidità relativa tra il 40% e il 60% per prevenire eventi ESD limitando l’assorbimento di umidità nei PCB; per la fotolitografia il range ottimale è 30–50% RH, con circa 43% come valore ideale, poiché un’umidità superiore al 60% causa condensazione sul resist, mentre sotto il 30% le velocità di sensibilità e sviluppo del resist diminuiscono; per tutte le superfici metalliche esposte è necessario restare al di sotto del 60% RH, poiché la contaminazione ionica combinata con alta umidità accelera la migrazione elettrochimica e la corrosione.
Controllo della contaminazione molecolare (AMC)
I vapori chimici generati dai processi di incisione e sviluppo – acidi, basi, solventi organici – possono compromettere il fotoresist nelle stazioni di lavoro adiacenti e alterare le proprietà di adesione degli strati successivi. La progettazione della cleanroom deve prevedere sistemi di ventilazione localizzata sui punti di processo chimico, separazione fisica tra le aree umide e quelle di lavorazione del resist, e filtri specifici per contaminanti molecolari dove necessario.
Controllo ESD
I programmi ESD devono soddisfare i requisiti ANSI/ESD S20.20 (Nord America) o IEC 61340-5-1 (Internazionale). Entrambi gli standard specificano frequenze di test, specifiche delle attrezzature e protocolli di audit. Nella pratica, questo si traduce in pavimentazioni dissipative collegate a terra, calzature e guanti antistatici per gli operatori, sistemi di ionizzazione dell’aria sopra le postazioni di lavoro più critiche e carrelli e contenitori ESD-safe per la movimentazione dei materiali.
Classi ISO per le Diverse Fasi: Laminazione, Fotolitografia e Saldatura
La produzione di PCB multicampo ad alta densità si articola in fasi con profili di rischio molto diversi tra loro. Una cleanroom progettata correttamente non è un ambiente uniforme, ma un sistema di aree con classi ISO differenziate.
Ricezione e stoccaggio dei materiali (area non classificata o ISO 8)
Il laminato FR4, i fogli di rame, i materiali prepreg e i consumabili devono essere stoccati in ambienti condizionati con controllo di temperatura e umidità, ma non necessariamente in aree classificate ISO. L’obiettivo in questa fase è prevenire l’assorbimento di umidità dei materiali, che potrebbe generare delaminazione durante il processo termico.
Pulizia e preparazione del substrato (ISO 7-8)
La pulizia chimica e meccanica del substrato – sgrassaggio, microincisione del rame, neutralizzazione – avviene in aree classificate ISO 7 o ISO 8. Questa fase è critica per garantire l’adesione ottimale del fotoresist: qualsiasi contaminante organico o particellare residuo sulla superficie del rame comprometterà l’uniformità dell’esposizione.
Applicazione e laminazione del fotoresist (ISO 6-7)
L’applicazione del fotoresist – in film secco o in soluzione liquida – è una delle fasi più sensibili alla contaminazione particellare. Una particella intrappolata sotto il film di resist crea un difetto irreversibile nel pattern ottico. Quest’area richiede classificazione ISO 6 o ISO 7, con flusso laminare sopra le stazioni di laminazione.
Esposizione UV e fotolitografia (ISO 5-6)
Le moderne camere bianche utilizzano sistemi di binari automatici e robotizzati per coordinare il processo di fotolitografia. Se sulla superficie del substrato sono presenti contaminazioni organiche o inorganiche, esse vengono solitamente rimosse mediante trattamento chimico umido prima dell’esposizione.
La fase di esposizione UV è quella che richiede le condizioni ambientali più restrittive dell’intero ciclo produttivo PCB. Il flusso laminare unidirezionale è essenziale per le zone ISO 5 come la fotolitografia. L’illuminazione dell’ambiente deve essere filtrata per escludere le lunghezze d’onda UV che potrebbero esporre accidentalmente il resist: le tradizionali luci gialle o arancioni delle camere bianche per fotolitografia sono la soluzione standard.
Sviluppo e incisione chimica (ISO 7-8 con ventilazione localizzata)
Le fasi umide di sviluppo del resist, incisione del rame e stripping sono processi chimici aggressivi che richiedono un ambiente classificato ISO 7-8 con sistemi di captazione localizzata dei vapori chimici. L’aria esausta deve essere trattata prima di essere immessa nell’ambiente o espulsa all’esterno, per evitare la contaminazione delle aree adiacenti con vapori acidi o basici.
Assemblaggio SMT e saldatura (ISO 7-8 ESD-safe)
L’assemblaggio dei componenti in superficie (SMT) e la saldatura per reflow avvengono in ambienti ISO 7-8 con controllo ESD rigoroso. Per l’assemblaggio generale si mantiene un’umidità relativa tra il 40% e il 60% per prevenire eventi ESD limitando l’assorbimento di umidità nei PCB e nei componenti.
Ispezione ottica e test (ISO 7-8)
L’ispezione ottica automatica (AOI), il test in-circuit (ICT) e il test funzionale avvengono in aree ISO 7-8. La qualità dell’ambiente in questa fase influisce sulla rilevabilità dei difetti: superfici contaminate o riflessi causati da particelle possono generare falsi positivi o mascherare difetti reali.
Integrazione tra Cleanroom e Impianti Chimici nella Produzione di Circuiti Avanzati
Uno degli aspetti più impegnativi nella progettazione di una cleanroom per PCB riguarda la coesistenza tra l’ambiente a contaminazione controllata e gli impianti chimici necessari per i processi di incisione, deposizione e trattamento superficiale.
Gestione dei bagni chimici e dei reflui
I processi di incisione, galvanica e sviluppo richiedono vasche chimiche che producono vapori corrosivi, aerosol acidi e reflui classificati. Questi impianti devono essere confinati in aree con ventilazione estrattiva dedicata, costruita in materiali resistenti alla corrosione, e separati fisicamente dalle aree di processo più sensibili attraverso sistemi di pressione differenziale appropriati.
La pressione deve essere gestita con attenzione: le aree umide con impianti chimici operano tipicamente in leggera depressione rispetto alle aree adiacenti più pulite, per impedire la diffusione dei vapori chimici. Si mantengono differenziali di pressione positiva di 10-15 Pascal tra le zone pulite e le aree adiacenti meno pulite, per prevenire l’infiltrazione di contaminanti dagli spazi adiacenti. In questo caso specifico, la logica si inverte per le aree chimiche, che devono essere in depressione.
Distribuzione dell’acqua deionizzata (DI water)
La produzione PCB richiede grandi quantità di acqua deionizzata per i risciacqui tra le diverse fasi chimiche. Il sistema di distribuzione dell’acqua DI – con pompe, serbatoi, tubazioni e punti di utilizzo – deve essere progettato per prevenire la contaminazione dell’acqua stessa, che è un vettore critico di ioni metallici e contaminanti organici. La resistività dell’acqua deionizzata deve essere monitorata in continuo e mantenuta sopra 18 MΩ·cm per le applicazioni più critiche.
Sistemi di scarico e trattamento reflui
I reflui delle fasi di incisione, stripping e galvanica contengono metalli pesanti, solventi e composti clorurati che richiedono trattamento prima dello scarico. Il sistema di raccolta e trattamento dei reflui deve essere integrato nel layout della cleanroom, con percorsi di drenaggio separati per i diversi tipi di refluo chimico e impianti di neutralizzazione e precipitazione adeguati.
Sistemi di distribuzione dei gas tecnici
L’azoto, utilizzato per purging in alcune fasi di processo, e i gas utilizzati nei processi di deposizione richiedono sistemi di distribuzione dedicati con tubazioni in acciaio inox o materiali compatibili con i gas trasportati. Questi sistemi devono essere progettati per minimizzare le perdite e garantire la purezza del gas fino al punto di utilizzo.
Conclusioni
Le camere bianche per la produzione di circuiti stampati PCB sono ambienti tecnici complessi che devono rispondere simultaneamente a requisiti di controllo particellare, gestione della contaminazione chimica, controllo ESD e integrazione con impianti di processo aggressivi. Non esiste una soluzione standard: ogni linea produttiva ha caratteristiche specifiche che richiedono un approccio progettuale su misura.
Lavorare in un ambiente pulito progettato attorno al flusso SMT/THT aiuta a diminuire rilavorazioni, scarti e resi, con benefici diretti su costi e tempi di consegna. Per i produttori di PCB che lavorano su applicazioni ad alta affidabilità – automotive, medicale, aerospaziale, difesa – la cleanroom non è un costo aggiuntivo: è una condizione necessaria per accedere ai mercati più esigenti e mantenere la competitività nel lungo periodo.
Scegliere il partner giusto per la progettazione e realizzazione di una cleanroom per PCB significa affidarsi a chi sa integrare classificazione ISO, controllo ESD, gestione dei processi chimici e progettazione impiantistica in un sistema coerente, efficiente e manutenibile nel tempo.


