
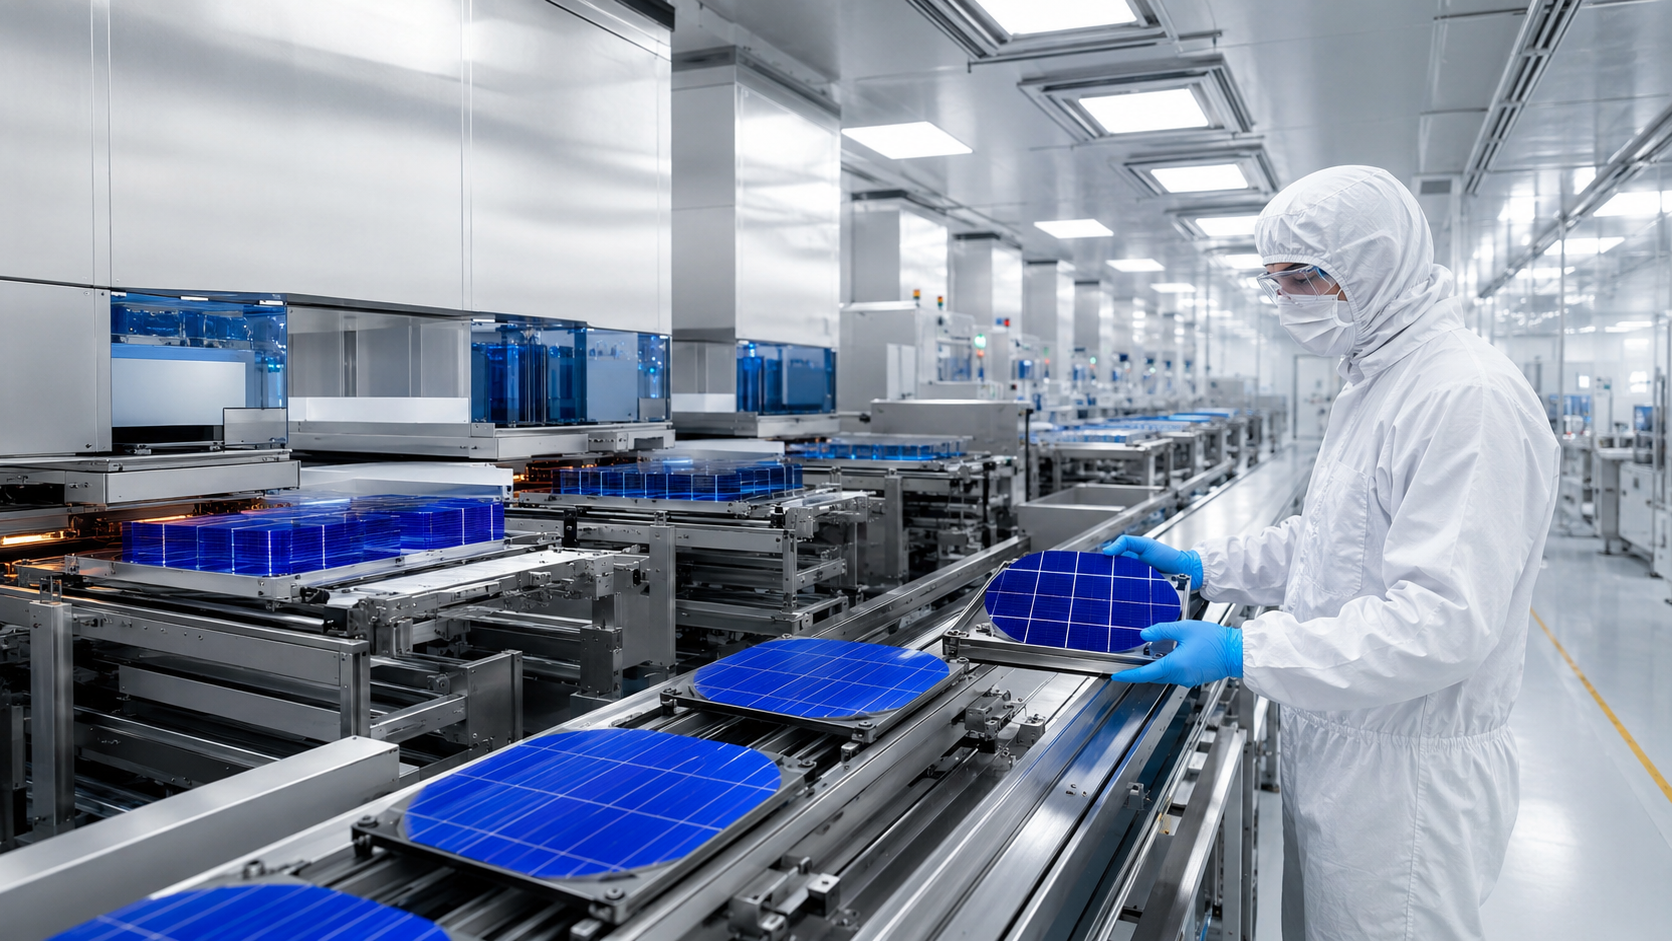
L’industria fotovoltaica è una delle filiere tecnologiche a più rapida crescita al mondo. La transizione energetica, gli obiettivi climatici europei e la crescente domanda di energia rinnovabile stanno spingendo i produttori a raggiungere livelli di efficienza sempre più elevati, con celle solari di nuova generazione che richiedono processi produttivi sempre più precisi e controllati.
In questo contesto, le camere bianche per la produzione di celle fotovoltaiche stanno diventando un elemento imprescindibile non solo per i grandi produttori di semiconduttori, ma anche per le aziende che sviluppano tecnologie solari avanzate come il perovskite, il tandem silicio-germanio e le celle a film sottile ad alta efficienza. Ambienti a contaminazione controllata, classificati secondo la norma ISO 14644, sono la risposta tecnica alle sfide di qualità e resa che il settore solare pone oggi ai produttori.
In questo articolo analizziamo perché la fabbricazione di celle solari richiede ambienti controllati, quali contaminanti vanno gestiti, come si distribuiscono le classi ISO lungo la linea produttiva e come si integra una cleanroom con gli impianti di processo specifici del settore fotovoltaico.
Perché la fabbricazione di Celle Solari richiede ambienti controllati
La cella fotovoltaica è un dispositivo a semiconduttore. Come tale, la sua efficienza dipende dalla purezza del materiale e dalla precisione con cui vengono realizzate le giunzioni tra strati con diverse proprietà elettriche. Una singola particella di polvere depositata su un wafer di silicio durante la fase di diffusione può creare un difetto localizzato che riduce la resa della cella e, nel lungo periodo, genera un punto caldo (hotspot) che degrada il modulo.
La ricerca e i dati di campo mostrano in modo coerente che la contaminazione durante l’assemblaggio può causare cortocircuiti elettrici, riducendo l’efficienza della cella e creando hotspot localizzati che degradano il pannello nel lungo periodo. Le prestazioni e l’affidabilità a lungo termine di un modulo solare sono direttamente collegate alla pulizia dell’ambiente di fabbricazione.
Il processo produttivo di una cella solare al silicio cristallino si articola in una sequenza di fasi fisiche e chimiche estremamente sensibili: caricamento, pulizia ultrasonica, texturizzazione, pulizia a deionizzazione, disidratazione con IPA, diffusione, incisione al plasma dei bordi, rimozione del vetro di fosforo al silicio, nuovo trattamento IPA, PECVD, sinterizzazione, classificazione e imballaggio. Ognuna di queste fasi interagisce con la superficie del wafer in modi che possono essere compromessi dalla presenza di contaminanti nell’ambiente.
Oltre alla contaminazione particellare, le principali sfide di controllo della contaminazione nel processo di fabbricazione di celle solari riguardano le polveri combustibili che si generano durante il taglio di blocchi o lingotti di silicio, i gas come il protossido d’azoto utilizzato nelle fasi di lavorazione, e i metalli pesanti che possono essere rilasciati nell’ambiente.
Controllo del particolato e della contaminazione molecolare nei processi fotovoltaici
Nel settore fotovoltaico, il controllo della contaminazione richiede un approccio a doppio livello: particellare e molecolare. Questi due tipi di contaminazione agiscono in modo diverso sul prodotto e richiedono strategie di mitigazione specifiche.
Contaminazione particellare
Le particelle sospese nell’aria rappresentano il rischio più immediato per le superfici dei wafer. Una particella di dimensioni superiori a 0,5 µm che si deposita su una superficie in lavorazione può interferire con i processi di deposizione dei film, alterare la geometria delle giunzioni p-n o creare difetti nelle metallizzazioni. Per questo motivo, le cleanroom per celle solari devono soddisfare standard compresi tra ISO 5 e ISO 7, e man mano che il wafer di silicio viene raffinato, occorre prestare particolare attenzione affinché le particelle non danneggino il semiconduttore o ne compromettano le funzioni.
Un sistema di filtrazione con filtri HEPA o ULPA, dimensionato in funzione della classe ISO richiesta per ogni area, è la risposta tecnica primaria alla contaminazione particellare. La classificazione delle camere bianche è definita dalla norma ISO 14644-1, che le suddivide in nove classi in base alla concentrazione di particolato per metro cubo d’aria, con classi più spinte che richiedono alti ricambi d’aria e sistemi di filtrazione evoluti.
Contaminazione molecolare (AMC)
La contaminazione molecolare aerotrasportata è un rischio più subdolo ma altrettanto critico. Gas come NOx, NH₃, SOx, H₂S e composti organici volatili presenti nell’aria possono reagire chimicamente con le superfici del wafer, alterare la composizione degli strati depositati o interferire con i processi di drogaggio. Nell’ambiente controllato, la densità dei composti chimici che possono contaminare o reagire con la superficie esposta della cella fotovoltaica deve essere gestita attivamente, con sistemi in grado di rimuovere il 70% o più di NOx, NH₃, SOx, H₂S e composti organici volatili.
Controllo dell’umidità
L’umidità è un parametro critico specifico del settore fotovoltaico. L’umidità relativa nell’ambiente controllato deve essere mantenuta al di sotto del 20% nelle fasi di lavorazione più sensibili, per prevenire l’ossidazione delle superfici di silicio tra una fase di processo e l’altra. Questo requisito influisce direttamente sulla progettazione del sistema HVAC, che deve includere sistemi di deumidificazione attiva particolarmente performanti.
Classi ISO per le diverse fasi di produzione: deposizione, diffusione e assemblaggio
Non tutte le fasi della produzione fotovoltaica richiedono lo stesso livello di controllo ambientale. Una cleanroom efficiente non è un ambiente uniforme, ma un sistema di aree con classi ISO differenziate, calibrate sul reale profilo di rischio di ogni fase produttiva.
Le diverse fasi del ciclo produttivo fotovoltaico richiedono classi ISO specifiche: la fase di preparazione delle materie prime — raffinazione, cernita e pulizia del silicio — richiede generalmente una cleanroom ISO 7 o ISO 8; la produzione del wafer di silicio, dal taglio dell’ingotto e dall’attacco chimico, richiede ISO 7; nella fase di fabbricazione della cella, i processi di deposizione dei film, diffusione, litografia ed incisione richiedono ISO 5; i processi di pulizia e rivestimento richiedono ISO 6; nella fase di incapsulamento del modulo, i processi di saldatura, laminazione e montaggio del telaio richiedono in genere ISO 6 o 7; i processi di incapsulamento e collaudo richiedono ISO 7.
Tradotto in termini pratici, questo schema definisce una gerarchia di ambienti all’interno dello stabilimento:
Fase 1 – Preparazione del wafer (ISO 7-8)
Nella prima fase, i wafer di silicio vengono tagliati dall’ingotto, puliti e sottoposti ai trattamenti chimici iniziali. La criticità ambientale è già elevata, perché la superficie del wafer inizia ad essere esposta alle condizioni dell’ambiente. Una cleanroom ISO 7 garantisce il controllo del particolato e dei contaminanti chimici senza richiedere i costi impiantistici delle classi più elevate.
Fase 2 – Diffusione e deposizione (ISO 5-6)
Questa è la fase più critica dell’intero processo. La diffusione del fosforo per creare la giunzione p-n, la deposizione del film antiriflesso per nitrito di silicio tramite PECVD e le successive operazioni di attacco al plasma richiedono un controllo ambientale al livello ISO 5. Qualsiasi contaminante presente sulla superficie del wafer in queste fasi può alterare in modo irreversibile le caratteristiche elettriche della cella. Una cleanroom con filtri HEPA e ULPA aiuta a prevenire i guasti del prodotto e a garantire il successo dei progetti di celle solari, con sistemi progettati per regolare temperatura e umidità e sistemi di filtrazione robusti che limitano le particelle che potrebbero interferire con le apparecchiature o compromettere i prodotti.
Fase 3 – Metallizzazione e sinterizzazione (ISO 6-7)
La deposizione dei contatti metallici anteriori e posteriori tramite serigrafia e la successiva sinterizzazione in forno richiedono un ambiente classificato ISO 6 o ISO 7. La qualità dei contatti metallici influisce direttamente sulla resistenza di serie della cella e quindi sul suo rendimento finale.
Fase 4 – Assemblaggio del modulo (ISO 7-8)
L’assemblaggio finale del modulo – incapsulamento con EVA, applicazione del vetro frontale e del backsheet, laminazione e montaggio del telaio – avviene in aree ISO 7-8. Una classificazione ISO 8 è tipicamente sufficiente per l’area di lay-up, fornendo un ambiente controllato che previene l’introduzione di contaminanti durante l’assemblaggio finale del modulo prima che gli strati vengano uniti in modo permanente. Aree come il montaggio del telaio, il fissaggio della junction box e il collaudo finale non richiedono una classificazione ISO formale, poiché i componenti critici sono già sigillati nel laminato.
Integrazione tra Cleanroom e impianti di processo per pannelli ad alta efficienza
Una delle sfide progettuali più complesse nella realizzazione di una cleanroom fotovoltaica riguarda l’integrazione tra l’ambiente a contaminazione controllata e gli impianti di processo. I macchinari impiegati nella produzione di celle solari – forni di diffusione, reattori PECVD, sistemi di sputtering, macchine per serigrafia – generano calore, gas di processo, vibrazioni e a volte particolato. Tutti questi fattori devono essere gestiti senza compromettere la classe ISO dell’ambiente.
Gestione termica e HVAC
I forni di diffusione e i reattori per la deposizione dei film operano a temperature elevate e rilasciano calore significativo nell’ambiente. Un sistema HVAC potente per la cleanroom regola i fattori ambientali per compensare il calore generato dai macchinari, mentre le unità fan-filter rimuovono i contaminanti e immettono aria filtrata e pulita nello spazio. Il dimensionamento del sistema di climatizzazione deve tenere conto non solo del carico termico dei macchinari, ma anche della necessità di mantenere la deumidificazione attiva e i ricambi d’aria sufficienti per la classe ISO richiesta.
Gas tecnici e sistemi di scarico
La produzione di celle solari utilizza gas tecnici – silano (SiH₄), fosfina (PH₃), ammoniaca (NH₃), azoto, argon – che devono essere distribuiti e scaricati in modo sicuro senza contaminare l’ambiente della cleanroom. I sistemi di distribuzione dei gas tecnici e i sistemi di abbattimento dei gas di scarico devono essere integrati nella progettazione dell’impianto, con percorsi dedicati che non interferiscano con i flussi d’aria della cleanroom.
Isolamento vibrazionale
Alcune apparecchiature di misura e caratterizzazione – sistemi di elettroluminescenza, misuratori di efficienza cella, microscopi a scansione – richiedono condizioni di bassa vibrazione per funzionare correttamente. Nelle cleanroom che integrano queste strumentazioni, la progettazione strutturale deve prevedere soluzioni di isolamento vibrazionale, sia a livello di fondazioni che di pavimentazione.
Microambienti e mini-environment
Per le fasi di processo più critiche – in particolare la diffusione e la deposizione PECVD – si adottano spesso soluzioni di mini-environment: microambienti localizzati intorno alle attrezzature di processo, classificati a ISO 5 o superiore, che consentono di mantenere condizioni di purezza elevatissime solo dove necessario, riducendo i costi impiantistici rispetto alla classificazione dell’intera sala produttiva a livelli così restrittivi.
Conclusioni
Le camere bianche per la produzione di celle fotovoltaiche rappresentano un investimento strategico per qualsiasi produttore che voglia competere sul mercato dell’energia solare con prodotti ad alta efficienza e affidabilità documentata. Il controllo del particolato, la gestione della contaminazione molecolare, la deumidificazione attiva e l’integrazione con gli impianti di processo sono tutti elementi che devono essere considerati fin dalla fase di progettazione.
Un sistema cleanroom ben progettato non è solo un ambiente più pulito: è uno strumento che riduce gli scarti, migliora la resa produttiva, stabilizza le prestazioni lotto-per-lotto e consente di lavorare su tecnologie di nuova generazione — celle perovskite, tandem, film sottile — che richiedono precisione ambientale ancora maggiore rispetto alle tecnologie convenzionali al silicio cristallino.
Scegliere il partner giusto per la progettazione e realizzazione di una cleanroom fotovoltaica significa affidarsi a chi sa tradurre le specificità del processo solare in requisiti ambientali precisi, soluzioni impiantistiche integrate e ambienti qualificati e manutenibili nel tempo.


